Giải pháp
Một nhà máy cơ khí chính xác tại Long An: vì sao tồn kho vừa thừa vừa thiếu ở cùng một nhóm hàn
Th9
Bối cảnh nhà máy
Một nhà máy cơ khí chính xác tại Long An, gia công chi tiết kim loại theo bản vẽ cho khách hàng công nghiệp, quy mô 300–500 lao động. Xưởng có cụm máy tiện và phay điều khiển số chạy hai ca, lên ba ca khi đơn gấp. Nhóm vật tư gián tiếp ở đây khác hẳn ngành may và ngành điện tử: phần lớn giá trị nằm ở dụng cụ cắt gọt — mảnh dao, mũi khoan, dao phay ngón, đá mài — và nhóm này tiêu hao theo giờ máy chạy, theo vật liệu phôi, theo chế độ cắt và theo tay nghề người vận hành. Cùng một mã mảnh dao có thể dùng được ba tuần ở đơn hàng này và một tuần ở đơn hàng khác.
Tình trạng ban đầu
Bảng dưới đây tổng hợp các chỉ số, giá trị cần điền trước kỳ chạy thử và nguồn dữ liệu chi tiết cho từng hạng mục quản lý vật tư gián tiếp:
| Chỉ số | Giá trị trước kỳ chạy thử | Nguồn dữ liệu |
|---|---|---|
| Số nhà cung cấp nhóm vật tư gián tiếp | [SỐ CẦN ĐIỀN · CK-01: số nhà cung cấp có giao dịch trong 12 tháng thuộc nhóm chi phí vật tư gián tiếp — lấy từ hệ thống kế toán, đếm theo mã số thuế; tách riêng đại lý hãng máy] | Sổ công nợ phải trả · kế toán công nợ |
| Số đơn đặt hàng mỗi tháng | [SỐ CẦN ĐIỀN · CK-02: số đơn đã phát hành mỗi tháng, trung bình 3 tháng gần nhất — lấy từ sổ đơn mua hàng, cộng phần mua lẻ ở xưởng trên phiếu hoàn ứng] | Sổ đơn đặt hàng · mua hàng |
| Số lần đặt khẩn trong 90 ngày | [SỐ CẦN ĐIỀN · CK-03: số đơn ngoài lịch yêu cầu giao trong 24–48 giờ — dựng bằng tay từ email và nhóm chat giữa xưởng và mua hàng] | Email, nhóm chat · phụ trách nhóm hàng |
| Số giờ máy dừng do thiếu vật tư | [SỐ CẦN ĐIỀN · CK-04: tổng số giờ máy dừng vì thiếu dụng cụ hoặc vật tư gia công trong 3 tháng — lấy từ nhật ký máy và báo cáo ca, ghi rõ có tính phần chờ mượn dao giữa các tổ hay không] | Nhật ký máy, báo cáo ca · tổ trưởng ca |
| Giá trị tồn kho không luân chuyển >90 ngày | [SỐ CẦN ĐIỀN · CK-05: giá trị hàng nhóm này không xuất trong 90 ngày — lấy từ báo cáo tuổi tồn kho CỘNG phần kiểm đếm trong các tủ dao đầu chuyền không nằm trong sổ kho; ghi rõ phạm vi đếm] | Tuổi tồn kho + kiểm đếm tủ dao · kế toán kho và tổ trưởng |
Lưu ý đặc biệt đối với Chỉ số Dừng Máy và Tồn Kho
-
Số giờ máy dừng do thiếu vật tư (CK-04):
[SỐ CẦN ĐIỀN · CK-04]Tổng số giờ máy dừng vì thiếu dụng cụ hoặc vật tư gia công trong 3 tháng. Lấy từ nhật ký máy và báo cáo ca, ghi rõ có tính phần chờ mượn dao giữa các tổ hay không (Nguồn: Nhật ký máy, báo cáo ca · tổ trưởng ca). -
Độ chính xác của chỉ số tồn kho (CK-05): Đây là chỉ số dễ đo sai nhất, bởi vì một phần hàng quan trọng đang nằm trong các tủ dao đặt ngay từ đầu chuyền và không được ghi nhận trong sổ kho thông thường. Do đó, cần chú ý phối hợp chặt chẽ giữa kế toán kho và tổ trưởng để kiểm đếm chính xác.
Điều gì khiến họ tìm giải pháp
Kỳ kiểm kê cuối năm làm trong hai ngày, như mọi năm. Điều khác biệt của năm đó là nhóm kiểm kê quyết định mở cả các tủ dao ở xưởng chứ không chỉ đếm phần trong kho.
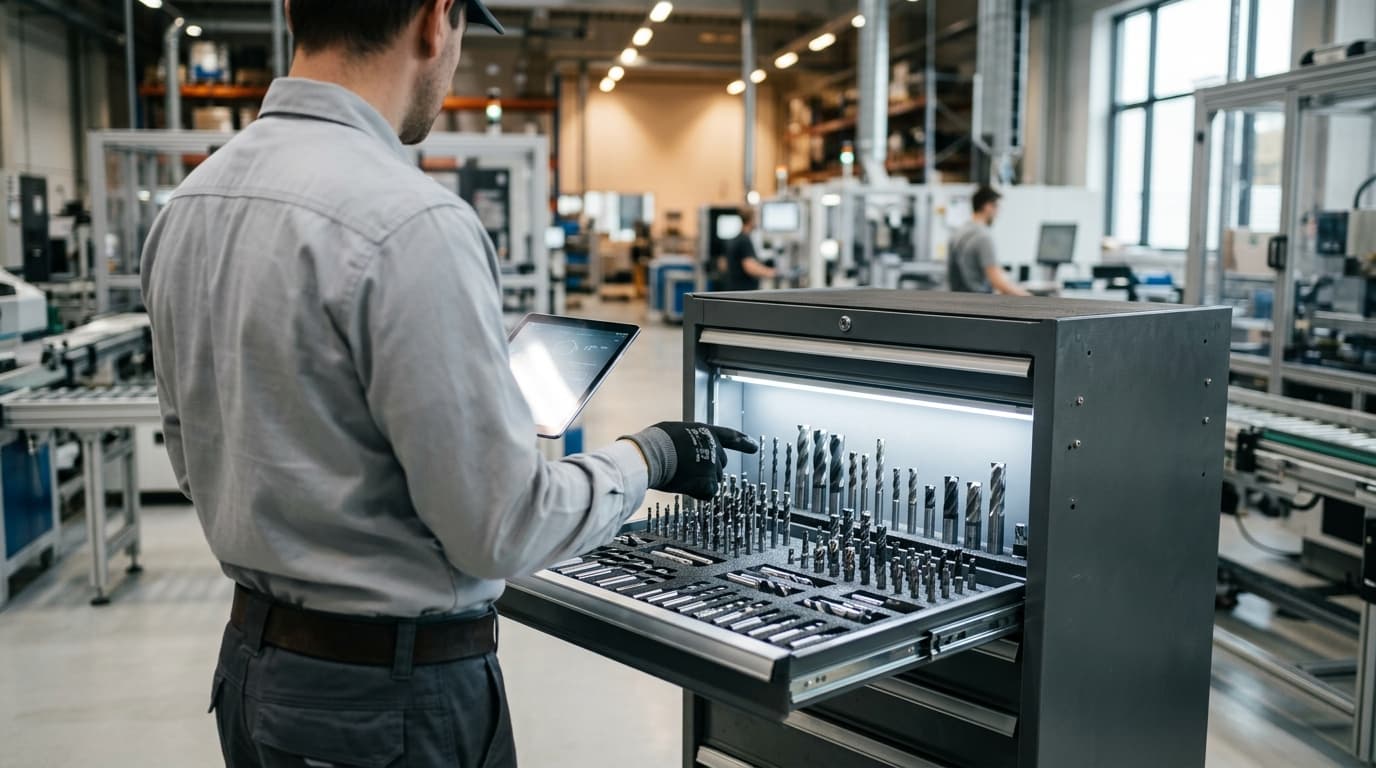
Trong tủ thứ nhất có một hộp mảnh dao còn nguyên tem, thuộc quy cách của một máy đã thanh lý từ trước. Trong tủ thứ hai có mấy hộp mũi khoan mua nhầm quy cách chuôi, không lắp được lên đầu kẹp hiện có, để đó vì chưa ai muốn báo cáo việc mua nhầm. Rải rác ở ba tủ là các hộp mảnh dao cùng chủng loại nhưng mang ba mã hàng khác nhau trong sổ, do ba người mua ở ba thời điểm từ ba nhà cung cấp, mỗi bên ghi ký hiệu theo cách của mình.
Chi tiết khiến cuộc họp im lặng không nằm ở đó. Nó nằm ở chỗ: mười ngày trước kỳ kiểm kê, nhà máy vừa đặt khẩn một mã mảnh dao với giá cao hơn giá đặt theo lịch, vì tổ trưởng ca báo hết. Mã đó, dưới một ký hiệu khác, đang có trong tủ dao của chuyền bên cạnh.
Kế toán trưởng đặt câu hỏi ngắn: vì sao cùng một nhóm hàng lại vừa thừa vừa thiếu. Câu trả lời không phải là ai đó làm sai. Nó là hệ quả của việc một phần tồn kho không nằm trong sổ, và một phần danh mục có nhiều ký hiệu cho cùng một thứ — cả hai đều thuộc về tồn kho ảo là gì, chứ không thuộc về năng lực của người giữ kho.
Việc đã làm
Tuần 0 – Chốt hiện trạng và phạm vi đếm
Chốt bảng baseline năm chỉ số, và với chỉ số thứ năm thì ghi rõ phạm vi đếm bao gồm cả tủ dao ở xưởng. Ghi phạm vi quan trọng hơn con số: kỳ sau đếm phạm vi khác thì hai lần đo không so được với nhau.
Tuần 0-1 – Đưa tủ dao vào sổ và chuẩn hoá ký hiệu.
Mỗi tủ được kiểm đếm, mỗi món gán về mã chuẩn. Song song, mỗi mã chốt một ký hiệu chính theo cách ghi của nhà sản xuất, các ký hiệu khác đưa vào cột tên gọi khác. Đây là bước gộp mã trùng, và cũng là bước làm lộ ra phần tồn đang bị đếm hai lần.
Tuần 1-2 – Phân nhóm theo hậu quả.
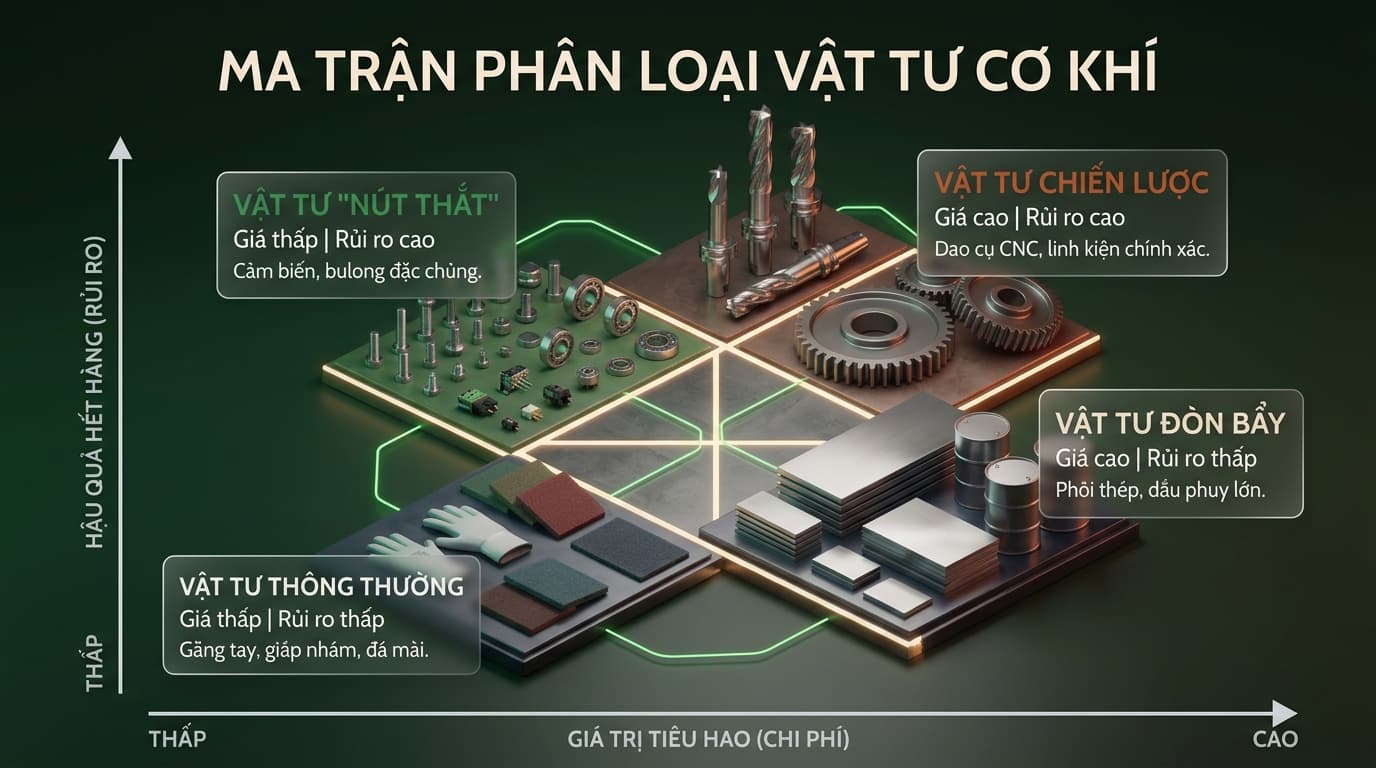
Phân theo hai trục: giá trị tiêu hao năm và hậu quả khi hết. Cột “hết mã này máy có dừng không” do tổ trưởng ca trả lời, không do kho tự điền. Cách phân nhóm lấy từ nguyên tắc tối ưu tồn kho vật tư MRO: nhóm giá trị thấp nhưng hết là dừng máy được xử lý trước nhóm giá trị cao mà hết cũng không sao.
Tuần 2 – Đổi cách đo tiêu hao.
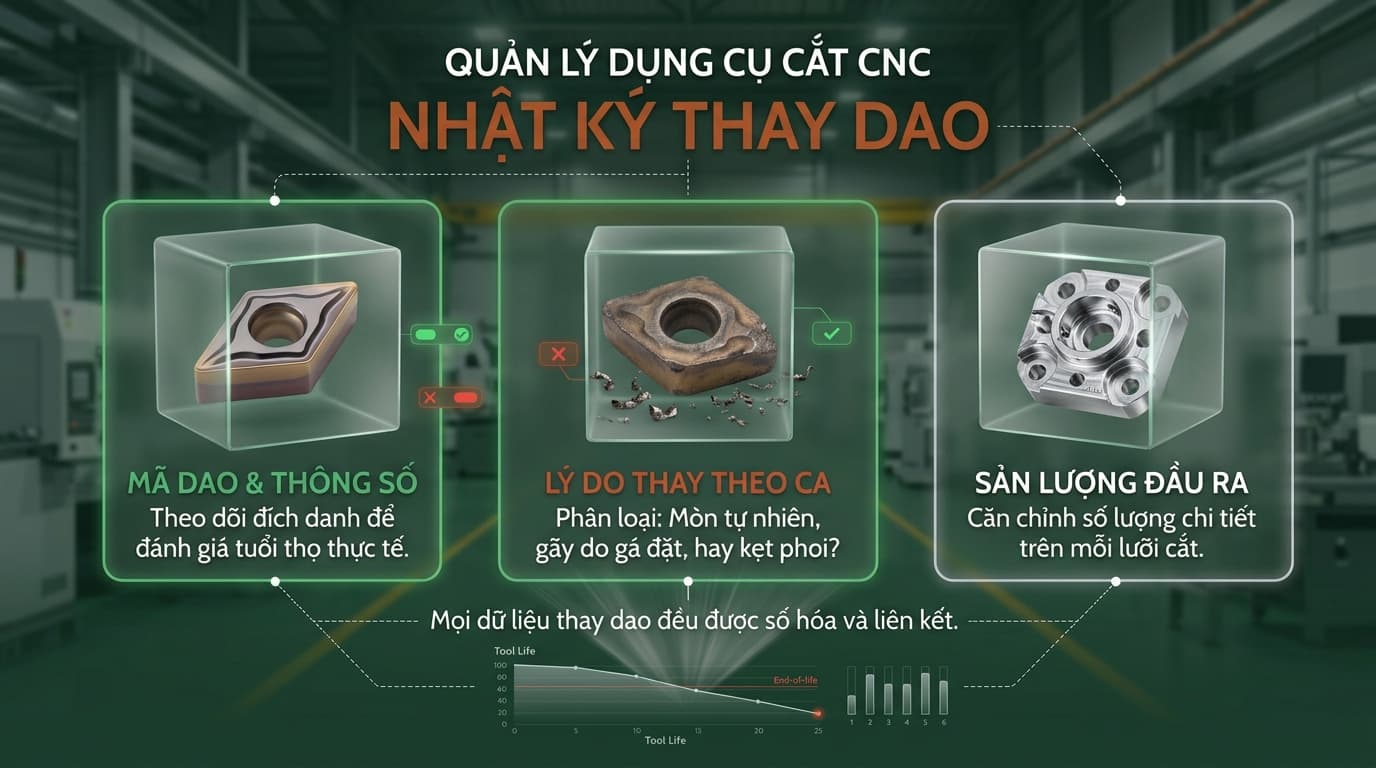
Với dụng cụ cắt gọt, lượng tiêu hao theo ngày không phản ánh gì, vì tiêu hao gắn với giờ máy chạy và loại vật liệu. Mười mã đầu tiên được theo dõi bằng nhật ký thay dao: ngày thay, máy nào, vật liệu gì. Đây là dữ liệu nhà máy chưa từng có.
Tuần 3 – Rà sai lệch.
Nhóm dụng cụ lệch mạnh, đúng như dự đoán. Cách xử lý: thay vì một điểm đặt hàng lại cố định thì dùng dải, và lấy cận trên với mã thuộc nhóm hết là dừng máy. Nói thẳng đánh đổi: cách này giữ tồn cao hơn mức tối ưu lý thuyết, đổi lấy việc không dừng máy.
Tuần 4 – Đo lại và lập danh sách tồn chết.
Đo lại năm chỉ số. Lập danh sách tồn chết đã tìm thấy kèm ba hướng xử lý cho từng món: dùng chéo sang máy khác, thương lượng đổi trả với nhà cung cấp còn quan hệ, hoặc đề nghị ghi giảm. Quyết định thuộc về nhà máy; danh sách chỉ là đầu vào.
Cái thay đổi
- Tổ trưởng ghi một dòng khi thay dao, thay vì giữ trong trí nhớ. Sau vài tuần, nhà máy có dữ liệu tiêu hao thật cho nhóm mã trọng yếu – thứ trước đó không tồn tại ở bất kỳ hệ thống nào.
- Tủ dao đầu chuyền có danh sách và được đếm hằng tuần. “Sang chuyền bên cạnh xem có không” không còn là cách tra cứu chính.
- Mua hàng không còn nhận yêu cầu dạng “mua gấp mảnh dao giống cái cũ” kèm ảnh chụp. Yêu cầu đi kèm ký hiệu chuẩn.
- Khi một mã sắp hết, đề xuất đặt đến trước và việc của xưởng là xác nhận hoặc sửa. Đây là phần cơ chế mà VMI Digital vận hành thế nào mô tả đầy đủ hơn: bên bán giữ dữ liệu tiêu hao và cảnh báo trước, bên mua giữ quyền quyết định.
- Đặt khẩn vẫn còn, nhưng mỗi lần đều được ghi lại kèm nguyên nhân. Nhà máy chuyển từ chỗ không biết mình đặt khẩn bao nhiêu lần sang chỗ biết vì sao.
Điều chưa giải quyết được
Ba mươi ngày không đủ cho nhóm dụng cụ cắt gọt. Nhóm này tiêu hao theo sự cố và theo đơn hàng, nhiều mã không phát sinh lần thứ hai trong kỳ đo. Kết luận về độ chính xác dự báo phải chờ ít nhất một chu kỳ đơn hàng, thường 60–90 ngày trở lên. Con số đưa ra ở tuần 4 cho nhóm này sẽ không chống đỡ được khi bị hỏi lại.
Tồn chết đã tìm ra nhưng chưa xử lý xong. Hàng đặc chủng cho máy đã thanh lý gần như không có đầu ra. Ghi giảm thì cần phê duyệt và ảnh hưởng chi phí trong kỳ, nên hồ sơ bị treo. Mô hình làm được việc chỉ ra, không làm được việc quyết định.
Nhật ký thay dao phụ thuộc con người. Ca đêm ghi thiếu, và không có cách bù ngoài việc nhắc. Dữ liệu tiêu hao vì vậy còn lỗ hổng, đúng ở ca ít người giám sát nhất.
Dụng cụ đặc thù theo hãng máy chưa gom được. Một phần dao cụ chỉ mua được từ đại lý hãng, hoặc do khách hàng chỉ định để đảm bảo dung sai. Phần này nằm ngoài phạm vi, và sẽ còn nằm ngoài.
Bài học cho nhà máy cơ khí khác
- Đếm cả tủ dao đầu chuyền trước khi kết luận về tồn kho. Phần lớn tồn chết của ngành cơ khí không nằm trong kho, nên báo cáo tuổi tồn kho lấy từ hệ thống luôn thấp hơn thực tế.
- Chuẩn hoá ký hiệu dụng cụ trước khi tính bất cứ thứ gì. Một mã ba ký hiệu vừa tạo tồn ảo vừa tạo đặt khẩn, cùng lúc, ở cùng một nhà máy.
- Với dao cụ, đo tiêu hao theo giờ máy hoặc theo số chi tiết, không theo ngày. Lượng tiêu hao ngày là đại lượng đúng cho vật tư đóng gói, sai cho dụng cụ cắt gọt.
- Chấp nhận giữ tồn cao hơn mức tối ưu cho nhóm hết là dừng máy. Vài triệu đồng vốn đọng không so được với một ca dừng, và tranh luận này nên kết thúc bằng một quyết định có ghi biên bản.
- Gom mối ở ngành cơ khí phải chừa lại nhóm đặc thù. Chiến lược gom mối nhà cung cấp hợp lý ở đây là gom phần tiêu hao thường xuyên và giữ nguyên nguồn cho phần gắn với dung sai và hãng máy.
Bước tiếp theo – đo baseline 30 ngày
Bambumro vận hành nhóm vật tư gián tiếp cho các nhà máy FDI tại Bình Dương, Đồng Nai, Long An và TP.HCM — 8.680 mã hàng thuộc 33 nhóm, một đầu mối, một công nợ, một báo cáo chi tiêu. VMI Digital đang trong giai đoạn triển khai pilot.
Nếu anh/chị muốn có bảng baseline năm chỉ số cho nhóm vật tư gián tiếp — số nhà cung cấp · số đơn mỗi tháng · số lần đặt khẩn trong 90 ngày · số giờ dừng chuyền do thiếu vật tư · giá trị tồn kho không luân chuyển trên 90 ngày — chúng tôi dựng cùng kho, thu mua và xưởng trong một buổi 30 phút. Không mất phí, không ràng buộc.
→ Đăng ký đo baseline 30 ngày · One-stop. One Supplier. Zero Interruption.