Tin tức
Đá mài: đọc mã trên nhãn để chọn đúng vật liệu gia công
Th11
Đá mài chọn theo bốn thành phần in trên nhãn: loại hạt mài, cỡ hạt, độ cứng và chất kết dính. Hạt A là oxit nhôm cho thép, hạt C là cacbua silic cho vật liệu giòn, hạt zirconia cho việc bóc vật liệu nặng. Tốc độ ghi trên đá phải lớn hơn tốc độ máy.
Chuỗi ký tự trên nhãn đá mài đọc theo thứ tự nào?
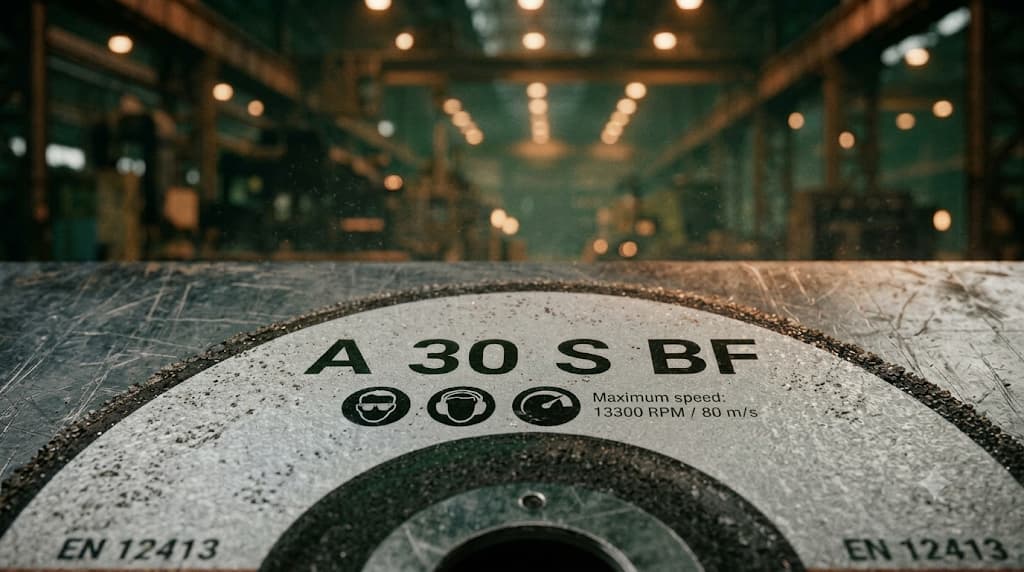
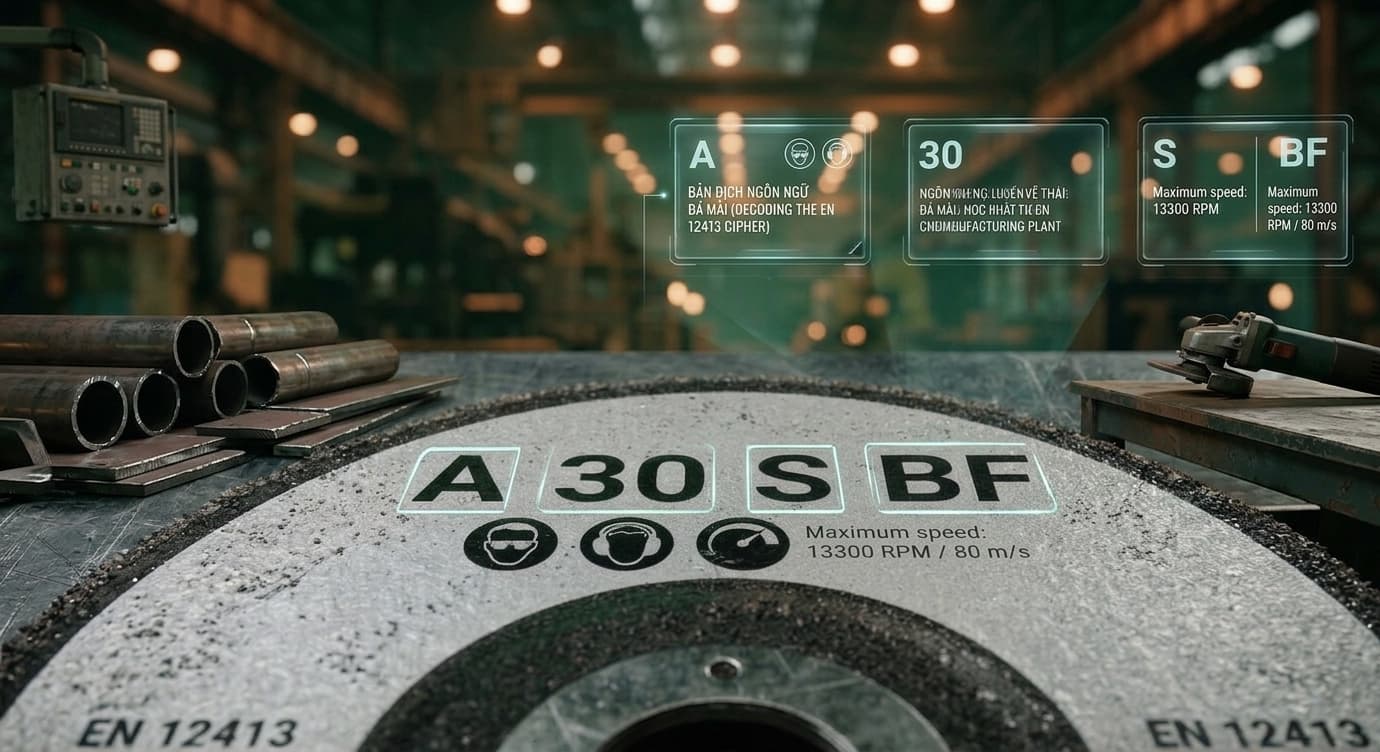
Chuỗi ký tự đọc từ trái sang phải theo bốn vị trí: loại hạt mài, cỡ hạt, độ cứng, chất kết dính. Ví dụ A 30 S BF nghĩa là hạt oxit nhôm, cỡ hạt 30, độ cứng S, kết dính nhựa có lưới gia cường. Biết bốn vị trí này là đủ để đặt lại đúng loại.
Cỡ hạt: số càng nhỏ thì hạt càng thô
Cỡ hạt là số mắt lưới dùng để sàng hạt: số nhỏ là lưới thưa, hạt to. Hạt 24 bóc nhanh nhưng để vết sâu. Hạt 80 bóc chậm, bề mặt mịn.
Độ cứng: chữ càng về cuối bảng thì đá càng cứng
Độ cứng chạy từ A tới Z và là lực chất kết dính giữ hạt, không phải độ cứng của hạt. Đá mềm nhả hạt cùn nhanh nên tự mài sắc. Đá cứng bền hơn nhưng dễ lì nếu dùng sai vật liệu.
Bảng giải mã nhãn đá mài theo EN 12413
| Vị trí trong chuỗi mã | Ký hiệu | Ý nghĩa | Dùng cho vật liệu |
|---|---|---|---|
| 1. Loại hạt mài | A | Oxit nhôm (corundum) | Thép, kim loại đen, gang |
| 1. Loại hạt mài | C | Cacbua silic | Đá, bê tông, gạch, thuỷ tinh, gang |
| 1. Loại hạt mài | AZ hoặc ZA | Zirconia corundum | Thép và inox khi bóc vật liệu nặng |
| 1. Loại hạt mài | AS hoặc SG | Hạt gốm | Thép hợp kim, inox, yêu cầu tuổi thọ dài |
| 2. Cỡ hạt | 16 đến 20 | Rất thô | Bóc lượng dư lớn |
| 2. Cỡ hạt | 24 đến 30 | Thô | Cắt thép dày, phá mối hàn |
| 2. Cỡ hạt | 36 đến 46 | Trung bình | Cỡ phổ biến cho đĩa cắt |
| 2. Cỡ hạt | 60 đến 80 | Mịn | Hoàn thiện, làm net |
| 3. Độ cứng | A đến H | Mềm, nhả hạt nhanh, tự mài sắc | Vật liệu cứng, diện tiếp xúc lớn |
| 3. Độ cứng | I đến Q | Trung bình | Việc chung trong xưởng |
| 3. Độ cứng | R đến T | Cứng vừa | Cần độ bền đá, cắt ổn định |
| 3. Độ cứng | U đến Z | Cứng | Vật liệu mềm, diện tiếp xúc nhỏ |
| 4. Chất kết dính | BF | Nhựa bakelite có lưới gia cường | Đĩa cắt và đĩa mài cầm tay |
| 4. Chất kết dính | V | Kết dính gốm (vitrified) | Đá mài trên máy mài cố định |
Nguồn: EN 12413:2019 và hướng dẫn ghi nhãn đĩa mài của nhà sản xuất.
Nhãn còn cho biết đĩa có được lắp lên máy đang dùng hay không. Một vụ vỡ đá không có kính đạt mức va đập B là khoản chi phí không nằm trong bảng giá vật tư, và cách chọn mức bảo vệ nằm ở bài bảo hộ lao động cho nhà máy.
Hạt mài nào cho vật liệu nào?
Nguyên tắc chung: oxit nhôm cho thép và kim loại đen, cacbua silic cho vật liệu giòn như gang, đá, bê tông, thuỷ tinh. Zirconia corundum cho bóc vật liệu nặng trên thép và inox. Hạt gốm cho thép hợp kim và inox khi cần tuổi thọ dài. Chọn sai hạt thì đĩa mòn nhanh hoặc cháy bề mặt.
Oxit nhôm dai, ít vỡ vụn, hợp với thép carbon và thép kết cấu; phần lớn đĩa cắt hằng ngày là loại này. Cacbua silic cứng và sắc hơn nhưng giòn hơn. Trên gang xám, cả hai đều dùng được.
Đá mài hạt zirconia dành cho phá mối hàn, bóc bavia dày; hạt tự vỡ thành cạnh sắc mới nên cắt ổn định khi ép mạnh.
Các quy cách đang có hàng theo bốn nhóm hạt nằm ở danh mục đá mài.
Vì sao đá mòn quá nhanh trên inox?
Đá cắt inox mòn nhanh thường vì ba lý do: độ cứng không hợp, nhiệt quá cao, và thợ ép quá mạnh. Đá quá mềm nhả hạt sớm nên hết nhanh. Đá quá cứng thì giữ hạt cùn, sinh nhiệt và làm cháy bề mặt. Trong ba lý do, lực ép thường làm hao đá nhiều hơn chất lượng đá.
Inox như SUS304 dẫn nhiệt kém, nhiệt dồn ở vùng cắt. Đĩa phải nhả hạt cùn đủ nhanh, nên với inox thường chọn phía mềm hơn so với thép thường.
Ngành thực phẩm, dược thường yêu cầu đĩa không chứa sắt, lưu huỳnh và clo, vì các nguyên tố này bám lên bề mặt inox và gây gỉ về sau.
Ép quá mạnh làm hạt bị bứt ra trước khi kịp cắt. Đổi sang đĩa đắt hơn mà không đổi thao tác thì chi phí tăng, tuổi thọ không tăng.
Trước bước mài thường là bước khoan, và câu hỏi chọn vật liệu mũi cho inox nằm ở bài mũi khoan kim loại chọn loại nào.
Tốc độ 80 m/s trên nhãn nghĩa là gì?
80 m/s là tốc độ vòng ngoại vi tối đa của một điểm trên mép đĩa, không phải vòng tua máy. Quy đổi sang vòng/phút phụ thuộc đường kính đĩa: đĩa càng nhỏ thì vòng/phút cho phép càng cao. Quy tắc an toàn là vòng tua tối đa của đĩa phải bằng hoặc lớn hơn vòng tua máy.
Công thức: vòng/phút bằng tốc độ m/s chia chu vi đĩa tính bằng mét, nhân 60. Với máy mài góc 125 mm và đĩa 80 m/s, kết quả khoảng 12.200 vòng/phút. Phần lớn nhãn đã in sẵn số này.
Rủi ro nằm ở lắp chéo: đĩa lớn lắp lên máy quay nhanh hơn mức cho phép là nguyên nhân vỡ đá điển hình. Tổ trưởng nên dán vòng tua không tải lên thân từng máy để thợ so với nhãn.
Máy mài góc chỉ là một thiết bị trong danh mục tổ bảo trì, phần còn lại nằm trong bài dụng cụ cầm tay cho xưởng bảo trì.
Khi nào dùng chổi công nghiệp thay cho đĩa mài?
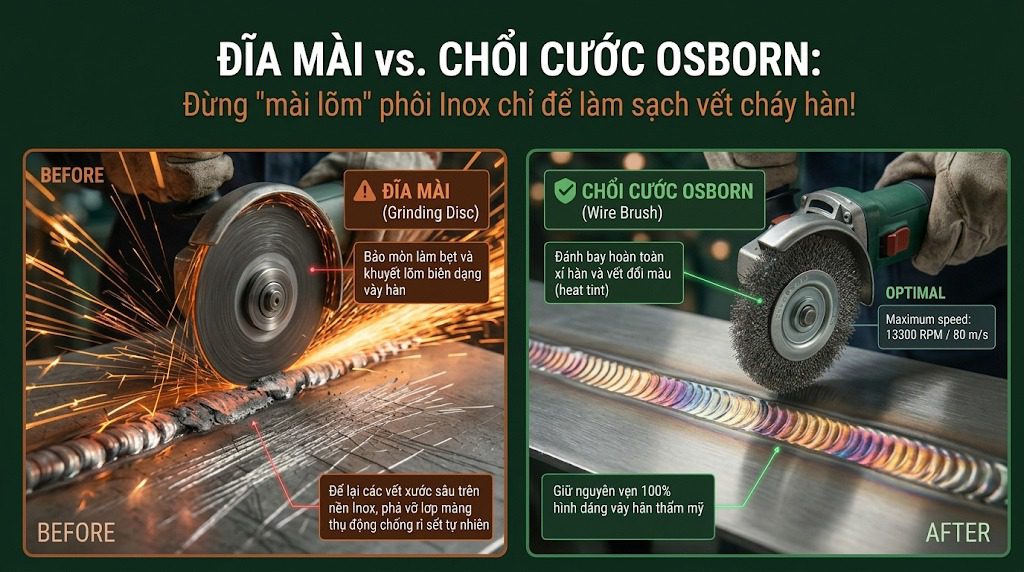
Đĩa mài bóc vật liệu, đổi kích thước phôi. Chổi công nghiệp làm sạch, làm net mà gần như không đổi kích thước. Vì vậy gỡ bavia nhẹ, đánh gỉ, làm sạch mối hàn và chuẩn bị bề mặt trước sơn thường hợp với chổi hơn. Dùng đĩa cho các việc này là bóc mất vật liệu không cần bóc.
Chổi công nghiệp đánh bóng có dạng đĩa, cốc, trục, với cước thép, cước inox hoặc cước nhựa có hạt mài. Với inox, dùng cước inox để tránh nhiễm sắt.
BAMBUMRO là đại lý chính thức của Osborn, hãng chổi công nghiệp và vật liệu mài, nên các xưởng có thể đặt chổi và vật liệu mài trong cùng một đơn. Các quy cách chổi cước hiện có nằm ở danh mục chổi cước công nghiệp.
Mua đá theo lô lớn có lợi không?
Chỉ có lợi khi xưởng dùng hết trong hạn. Đĩa dùng chất kết dính nhựa bị lão hoá theo thời gian và độ ẩm, nên có hạn sử dụng in trên nhãn hoặc vòng kim loại. Mua lô lớn lấy chiết khấu rồi để đĩa quá hạn là đổi khoản tiết kiệm nhỏ lấy rủi ro vỡ đá.
Cách so sánh đúng là chi phí trên mỗi mét cắt, không phải giá mỗi viên. Giả sử đĩa A giá 20 nghìn đồng cắt được 10 mét ống, đĩa B giá 35 nghìn đồng cắt được 25 mét: đĩa A tốn 2.000 đồng mỗi mét, đĩa B 1.400 đồng. Đĩa rẻ hơn trên hoá đơn lại đắt hơn trên sản lượng.
Đá hạt gốm có tuổi thọ dài hơn nhiều lần đá oxit nhôm thường, nhưng giá trên mỗi viên cũng cao hơn nhiều lần. Nó chỉ có lợi khi máy đủ công suất và thợ giữ được lực ép đều. Ở những xưởng dùng máy mài cầm tay công suất thấp và tay nghề không đồng đều, đá gốm bị lì và chi phí trên mỗi mét cắt còn cao hơn đá thường. Trường hợp đó chúng tôi khuyên giữ đá oxit nhôm.
Nhiều xưởng cho rằng đĩa mài phải mua từ nhà cung cấp chuyên dụng cụ cắt mới có giá tốt, và trang một cửa MRO cho nhà máy trình bày cách tính khác cho lập luận này.
BAMBUMRO là nhà phân phối vật tư MRO tại khu vực Đông Nam Bộ – Việt Nam, đại lý chính thức của Osborn và Loctite, phục vụ các nhà máy FDI trong ngành dệt may, cơ khí chính xác và điện tử.
Chi phí trên mỗi mét cắt chỉ là một mảnh của bức tranh chi phí xưởng, phần còn lại nằm ở bài tối ưu chi phí vận hành nhà máy.
Bước tiếp theo
BAMBUMRO giao vật liệu mài, chổi Osborn và phần còn lại của nhóm vật tư gia công cho các xưởng cơ khí ở VSIP Bình Dương và Long Thành qua một đầu mối, một công nợ. Nếu anh/chị muốn có con số xuất phát, chúng tôi dựng cùng tổ gia công và thu mua bảng baseline 30 ngày, 5 chỉ số: số nhà cung cấp · số đơn mua mỗi tháng · số lần đặt khẩn trong 90 ngày · số giờ dừng chuyền do thiếu vật tư · giá trị tồn kho không luân chuyển trên 90 ngày. Một buổi 30 phút, không mất phí. → Đăng ký buổi rà soát tại bambumro.com/lien-he/ · One-stop. One Supplier. Zero Interruption.
Câu hỏi thường gặp
Đá cắt và đá mài có dùng thay nhau được không?
Không. Đá cắt mỏng, được thiết kế chịu lực theo phương hướng kính và dùng để cắt bằng cạnh. Đĩa mài dày hơn, chịu được lực ép trên mặt bên. Dùng đá cắt để mài mặt bên là nguyên nhân vỡ đá phổ biến. Nhãn ghi rõ loại đĩa, hãy đọc phần đó trước khi lắp lên máy.
Đĩa mài có hạn sử dụng không?
Có, với đĩa dùng chất kết dính nhựa. Hạn thường tính từ ngày sản xuất, in trên nhãn hoặc vòng kim loại ở lỗ trục. Nhựa lão hoá theo thời gian và độ ẩm, đĩa quá hạn có rủi ro vỡ khi quay. Kho nên xếp đĩa theo nguyên tắc nhập trước xuất trước và kiểm tra hạn khi kiểm kê.
Chọn đá mềm hay đá cứng cho inox?
Với inox thường chọn phía mềm hơn so với thép thường, để hạt cùn được nhả ra và lộ hạt mới. Đá quá cứng làm hạt cùn nằm lại, sinh nhiệt và làm cháy bề mặt. Ngoài độ cứng, nhiều ngành còn yêu cầu đĩa không chứa sắt, lưu huỳnh và clo để tránh nhiễm bẩn bề mặt inox.
Vòng tua trên nhãn đĩa đọc thế nào cho đúng?
Trên nhãn có hai con số liên quan: tốc độ vòng ngoại vi tính bằng m/s, và vòng tua tối đa tính bằng vòng/phút cho đúng đường kính đĩa đó. Con số phải so với máy là vòng/phút. Vòng tua tối đa của đĩa phải bằng hoặc lớn hơn vòng tua không tải của máy mài đang dùng.