Tin tức
Cấp chống cắt găng tay: hai hệ, hai phép thử, và ranh giới của việc quy đổi
Th10
Cấp chống cắt găng tay có hai hệ. EN 388:2016 ghi bằng chữ cái A tới F theo lực cắt tính bằng newton trong phép thử ISO 13997. ANSI/ISEA 105-2016 ghi A1 tới A9 theo lực tính bằng gram. Hai hệ chia bậc khác nhau, nên đối chiếu được gần đúng, không quy đổi thẳng.
Sáu ký tự trong mã EN 388:2016 nghĩa là gì?
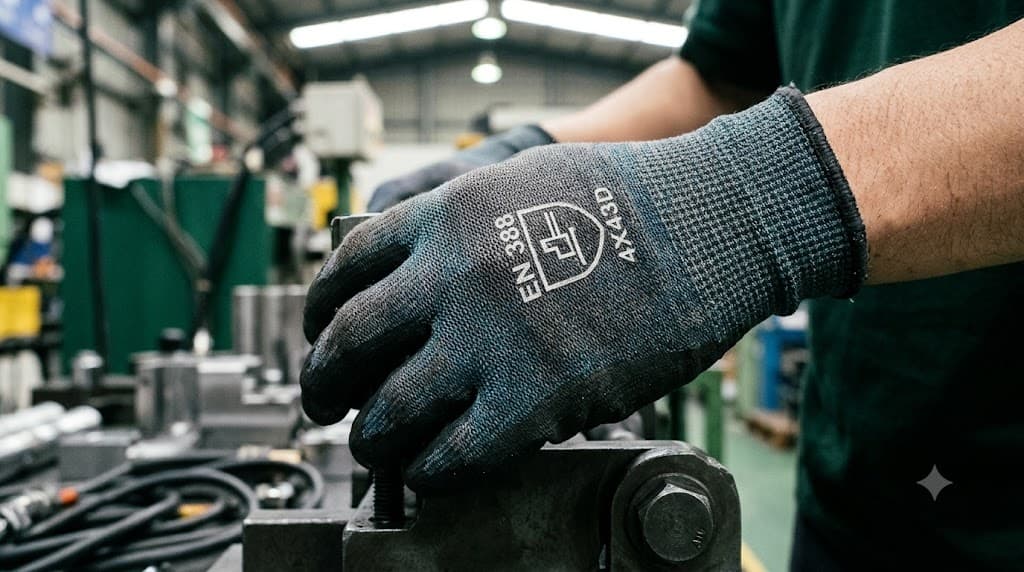
Mã EN 388:2016 in trên găng gồm sáu ký tự, đọc theo thứ tự: mài mòn, cắt theo phép thử coupe, xé, đâm xuyên, cắt theo phép thử TDM, và va đập. Bốn ký tự đầu là chữ số. Ký tự thứ năm là chữ cái A tới F. Ký tự thứ sáu là P nếu găng đạt phép thử va đập.
Đây là ký hiệu trên găng tay bảo hộ mà người mua gặp nhiều nhất. Bản hiện hành là EN 388:2016+A1:2018. Yêu cầu chung về cỡ, độ khéo và ghi nhãn nằm ở tiêu chuẩn khác là EN ISO 21420.
Ký tự X không có nghĩa là kém. X nghĩa là chỉ tiêu đó không được thử, hoặc phép thử không áp dụng cho loại găng đó.
BẢNG 1. SÁU CHỈ TIÊU CỦA EN388:2016 VÀ THANG ĐIỂM TỪNG CHỈ TIÊU
| Vị trí trong mã | Chỉ tiêu | Thang điểm | Ngưỡng của từng bậc |
|---|---|---|---|
| Ký tự 1 | Chống mài mòn | 1 tới 4 | 1 là 100 vòng; 2 là 500 vòng; 3 là 2.000 vòng; 4 là 8.000 vòng |
| Ký tự 2 | Chống cắt, phép thử coupe | 1 tới 5 | 1 là chỉ số 1,2; 2 là 2,5; 3 là 5,0; 4 là 10,0; 5 là 20,0 |
| Ký tự 3 | Chống xé | 1 tới 4 | 1 là 10 N; 2 là 25 N; 3 là 50 N; 4 là 75 N |
| Ký tự 4 | Chống đâm xuyên | 1 tới 4 | 1 là 20 N; 2 là 60 N; 3 là 100 N; 4 là 150 N |
| Ký tự 5 | Chống cắt, phép thử TDM theo ISO 13997 | A tới F | A là từ 2 N; B là từ 5 N; C là từ 10 N; D là từ 15 N; E là từ 22 N; F là từ 30 N |
| Ký tự 6 | Chống va đập | P hoặc bỏ trống | P nghĩa là đạt phép thử va đập; không có ký tự nghĩa là không thử |
Nguồn: EN 388:2016+A1:2018, các ngưỡng dẫn theo tài liệu tiêu chuẩn của ATG Glove Solutions và bản tóm tắt EN 388:2016 của PIP Global.
Găng là một trong chín nhóm tiêu hao của xưởng gia công, và tám nhóm còn lại nằm ở bài vật tư cơ khí chính xác. Bài này chỉ đi sâu vào một chỉ tiêu của một nhóm: cấp chống cắt găng tay.
Vì sao EN 388 có hai chỉ số chống cắt?
EN 388 có hai chỉ số chống cắt vì phép thử coupe cũ không tin cậy với vật liệu cứng. Phép thử coupe dùng lưỡi tròn quay, cho chỉ số 1 tới 5. Với găng chứa sợi thuỷ tinh hoặc sợi thép, lưỡi bị cùn ngay trong lúc thử. Bản 2016 vì vậy bổ sung phép thử TDM theo ISO 13997.
Phép thử TDM dùng lưỡi thẳng mới cho mỗi lần cắt và đo lực cần để cắt đứt mẫu. Kết quả ghi bằng chữ cái A tới F.
Với găng sợi HPPE pha sợi thuỷ tinh hoặc sợi thép, con số coupe có thể không phản ánh đúng vì lưỡi đã cùn. Đây là gốc của cách gọi “găng tay chống cắt cấp 5” vẫn còn trên nhiều báo giá.
Kết luận thực tế: với găng chống cắt cao, đọc chữ cái, không đọc con số coupe. Ký tự thứ hai là X thường có nghĩa phép thử coupe đã bị bỏ, và chữ cái ở vị trí thứ năm là chỉ số quyết định.
ANSI/ISEA 105-2016 chia cấp ra sao?
ANSI/ISEA 105-2016 chia chín cấp từ A1 tới A9 theo lực cắt tính bằng gram, đo bằng phép thử TDM theo ASTM F2992. A1 bắt đầu từ 200 gram, A9 từ 6.000 gram trở lên. Bản 2016 thay hệ cấp số cũ, nên hai hệ không đọc lẫn sang nhau được.
Đây là hệ mà khách hàng Mỹ và nhiều công ty mẹ Hàn Quốc dùng khi viết yêu cầu. Câu hỏi hay gặp nhất là ANSI cut level A4. A4 nghĩa là lực cắt từ 1.500 tới 2.199 gram trong phép thử TDM.
Cảnh báo có chi phí nằm ở hàng tồn kho cũ. Găng mua trước năm 2016 có thể ghi “ANSI cấp 3” hay “cấp 5” theo hệ cũ. Những con số đó không so thẳng với A3 hay A5 được, và rất hay bị so nhầm.
Vấn đề không quy đổi thẳng được giữa hai hệ không chỉ xảy ra với găng, và bức tranh đầy đủ của bốn hệ nằm ở bài bảng đối chiếu EN ANSI JIS KS.
Đối chiếu hai hệ tới đâu thì dừng?
Hai hệ đối chiếu được gần đúng vì cùng đo một đại lượng là lực cắt, chỉ khác đơn vị và khác cách chia bậc. Nhưng chúng không quy đổi một đổi một. Khi công ty mẹ yêu cầu một hệ cụ thể, hãy mua hàng có báo cáo thử nghiệm theo đúng hệ đó, thay vì gửi bảng quy đổi.
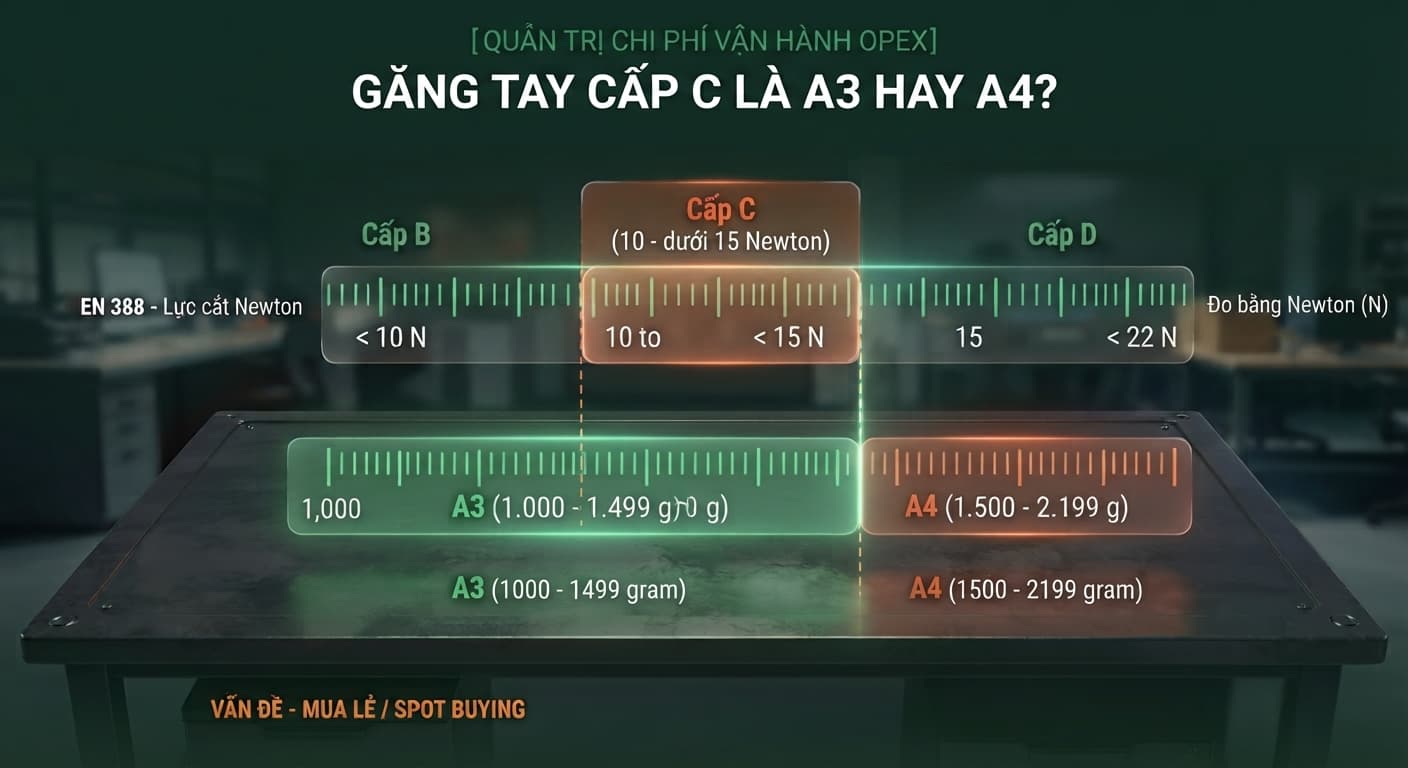
Cách đối chiếu cấp chống cắt găng tay là đổi newton sang gram lực, một newton xấp xỉ 101,97 gram lực. Cấp C là 10 tới dưới 15 newton, tức khoảng 1.020 tới dưới 1.530 gram: gần trọn trong A3, chỉ chạm phần đầu A4.
BẢNG 2. ĐỐI CHIẾU GẦN ĐÚNG CẤP CHỐNG CẮT EN388 VÀ ANSI/ISEA 105-2016
| Cấp EN 388, phép thử TDM | Dải lực cắt (N) | Quy sang gram lực (xấp xỉ) | Cấp ANSI tương ứng gần đúng | Dải lực của cấp ANSI (gram) |
|---|---|---|---|---|
| A | 2 tới dưới 5 | khoảng 204 tới dưới 510 | A1 và phần đầu A2 | A1 là 200 tới 499 |
| B | 5 tới dưới 10 | khoảng 510 tới dưới 1.020 | A2 và phần đầu A3 | A2 là 500 tới 999 |
| C | 10 tới dưới 15 | khoảng 1.020 tới dưới 1.530 | A3 và phần đầu A4 | A3 là 1.000 tới 1.499 |
| D | 15 tới dưới 22 | khoảng 1.530 tới dưới 2.243 | A4 và phần đầu A5 | A4 là 1.500 tới 2.199 |
| E | 22 tới dưới 30 | khoảng 2.243 tới dưới 3.059 | A5 và phần đầu A6 | A5 là 2.200 tới 2.999 |
| F | từ 30 trở lên | từ khoảng 3.059 trở lên | A6 trở lên | A6 là 3.000 tới 3.999 |
| Không có bậc riêng (gộp chung trong F) | Không áp dụng | Không áp dụng | A7, A8, A9 | A7 là 4.000 tới 4.999; A8 là 5.000 tới 5.999; A9 là từ 6.000 |
Nguồn: dải newton theo EN 388:2016; dải gram theo ANSI/ISEA 105-2016, dẫn qua tài liệu của PK Safety. Hệ số quy đổi lực: 1 N xấp xỉ 101,97 gram lực.
Bảng này là đối chiếu gần đúng, không phải bảng quy đổi. Ba giới hạn:
- Bậc chia của hai hệ không trùng nhau. Một cấp EN 388 trải qua ranh giới của hai cấp ANSI, nên một đôi găng cấp C có thể là A3 hoặc A4 tuỳ giá trị đo thật.
- Hai hệ có khác biệt trong điều kiện thử và cách lấy mẫu, nên hai phòng thí nghiệm khác nhau có thể ra hai kết quả khác nhau ở vùng ranh giới.
- EN 388 không có bậc riêng nào tương ứng với A7, A8 và A9, vì cấp F là bậc cuối cùng và mở: mọi găng từ 30 N trở lên đều ghi F. Chữ F vì vậy không cho biết găng là A6 hay A9. Khi công ty mẹ hoặc khách hàng yêu cầu một hệ cụ thể, hãy mua hàng có báo cáo thử nghiệm theo đúng hệ đó.
[CẦN XÁC MINH: khác biệt cụ thể về điều kiện thử giữa ISO 13997 và ASTM F2992 trong ANSI/ISEA 105-2016, gồm quãng đường cắt tham chiếu và cách lấy mẫu. Nguồn nên tra: bản gốc ISO 13997 và ASTM F2992.]
[CẦN XÁC MINH: bản ANSI/ISEA 105 hiện hành ở thời điểm đăng bài và có thay đổi thang cấp so với bản 2016 hay không. Nguồn nên tra: trang của International Safety Equipment Association.]
Bảng đối chiếu ở trên là thứ khách hàng hay xin nhất, và cũng là thứ dễ bị dùng sai nhất. Chúng tôi đã gặp trường hợp một nhà máy gửi bảng quy đổi cho công ty mẹ để chứng minh hàng cấp C đạt yêu cầu A4, và bị trả lại vì thiếu báo cáo thử nghiệm theo hệ được yêu cầu. Nói thẳng: bảng này dùng để chọn hàng trước khi đặt, không dùng để chứng minh tuân thủ. Chứng minh tuân thủ chỉ có một cách là báo cáo thử nghiệm đúng hệ.
Chọn cấp chống cắt găng tay nào cho vị trí nào trong nhà máy?
Chọn cấp chống cắt găng tay thấp nhất đủ chặn được mối nguy thật tại vị trí đó, rồi ưu tiên độ khéo. Không chọn cấp cao nhất mặc định. Găng cấp cao dày và cứng hơn, làm giảm cảm giác tay, tăng lỗi thao tác, và công nhân sẽ tháo găng ra khi làm việc tinh.
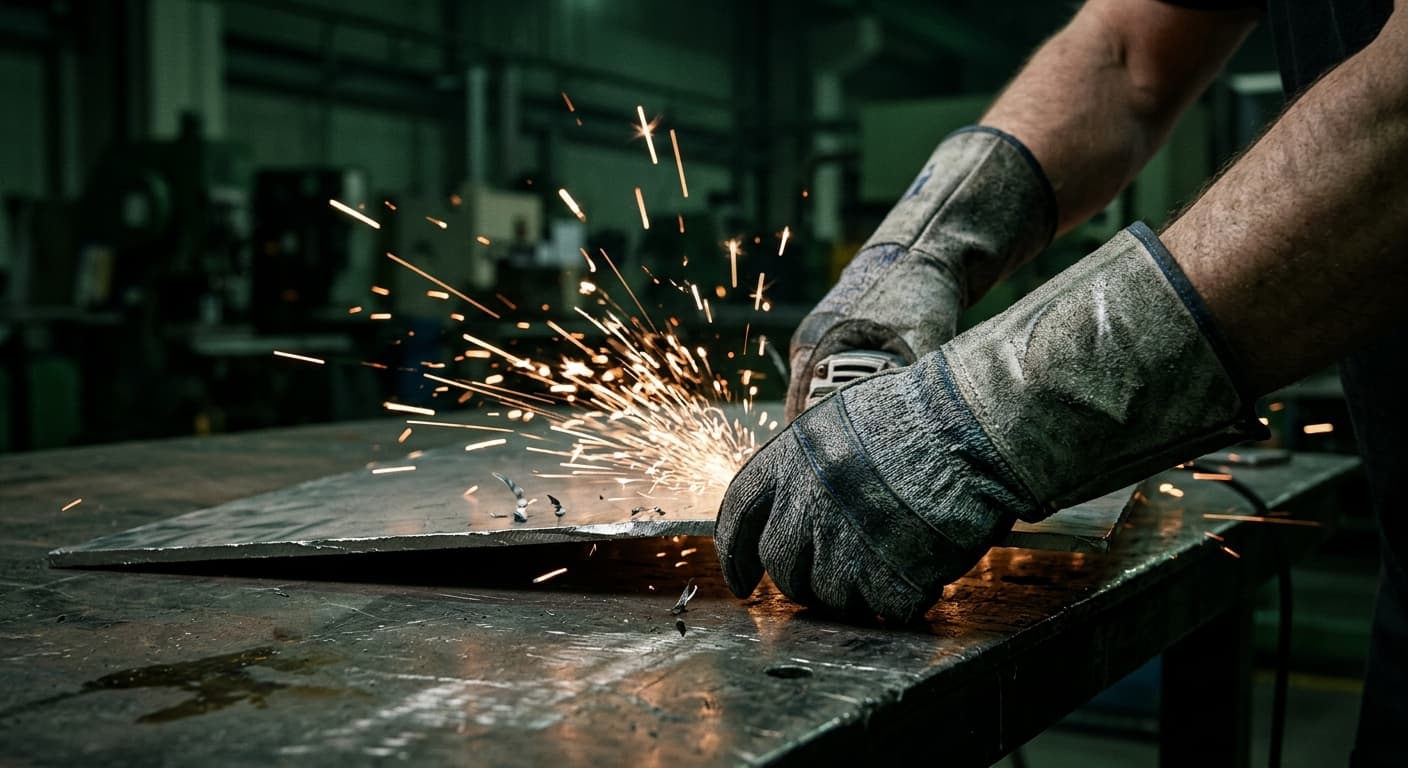
Vị trí lắp ráp chi tiết nhỏ ưu tiên cấp vừa phải và độ khéo cao. Vị trí xử lý tấm kim loại hay cầm kính tấm cần cấp cao và bảo vệ cả cổ tay.
Bảng này trả lời phần đối chiếu cấp, còn chọn cấp cho từng máy cụ thể thì nằm ở bài găng tay chống cắt cấp máy.
Găng chống cắt có chống được đâm xuyên không?
Không. Chỉ số chống đâm xuyên găng tay là ký tự thứ tư trong mã EN 388, đo bằng một phép thử khác hẳn phép thử cắt. Đầu đâm trong phép thử có đường kính lớn hơn nhiều so với kim khâu, nên một đôi găng cấp F vẫn có thể bị kim xuyên qua. Kim và mũi nhọn cần sản phẩm có chỉ tiêu chống kim riêng.
Vị trí xử lý tấm kim loại cần bảo vệ gì ngoài tay?
Vị trí cắt tấm kim loại thường có mối nguy văng bắn vào mắt cùng lúc với mối nguy cắt tay. Cùng một vị trí xử lý tấm kim loại, phần mắt lại có cách đọc mã riêng, và cách đọc đó nằm ở bài kính bảo hộ đọc mã EN 166. Lập danh mục theo vị trí thì hai món này nên nằm cùng một dòng.
Nhà máy Hàn Quốc nên yêu cầu chứng nhận nào?
Nhà máy có công ty mẹ Hàn Quốc nên hỏi trước công ty mẹ đang viết yêu cầu theo hệ nào: EN 388, ANSI/ISEA 105 hay hệ KCs của KOSHA. KCs là hệ chứng nhận bắt buộc phía Hàn Quốc. Biết hệ trước rồi mới đặt hàng có báo cáo thử nghiệm đúng hệ đó.
[CẦN XÁC MINH: số hiệu KS tương ứng cho găng chống cắt phía Hàn Quốc. Nguồn nên tra: standard.go.kr.]
Yêu cầu báo cáo thử nghiệm gốc từ phòng thí nghiệm được công nhận, ghi giá trị đo thật chứ không chỉ chữ cái. Không nhận bản tự công bố của nhà sản xuất thay cho báo cáo thử nghiệm.
Nhận găng kèm bản tự công bố thay vì báo cáo thử nghiệm là khoản tiền mất khi khách hàng đánh giá, và bộ tiêu chí sàng lọc nằm ở bài đánh giá nhà cung cấp B2B.
Hồ sơ nhận hàng găng chống cắt nên lưu những gì?
Mỗi lô găng nên lưu ba thứ: báo cáo thử nghiệm đúng hệ, ảnh nhãn in trên găng của lô đó, và phiếu giao hàng ghi đúng mã. Nhà máy tại VSIP Bình Dương thường bị hỏi đúng ba thứ này khi khách hàng đánh giá. Bài này dừng ở cách đọc cấp, còn các dòng găng và dải cỡ đang có sẵn thì nằm ở trang bảo hộ tay cho nhà máy.
BAMBUMRO là nhà phân phối vật tư MRO tại khu vực Đông Nam Bộ – Việt Nam, đại lý chính thức của Osborn và Loctite, phục vụ các nhà máy FDI trong ngành dệt may, cơ khí chính xác và điện tử.
Bước tiếp theo
BAMBUMRO cung ứng bảo hộ cá nhân cùng nhóm vật tư gián tiếp cho các nhà máy FDI tại Bình Dương, Đồng Nai, Long An và TP.HCM — một đầu mối, một công nợ, giao kèm hồ sơ thử nghiệm theo hệ nhà máy yêu cầu khi hãng có cung cấp. Nếu anh/chị muốn có con số xuất phát, chúng tôi dựng cùng bộ phận HSE và kho bảng baseline 30 ngày, 5 chỉ số: số nhà cung cấp · số đơn mua mỗi tháng · số lần đặt khẩn trong 90 ngày · số giờ dừng chuyền do thiếu vật tư · giá trị tồn kho không luân chuyển trên 90 ngày. Một buổi 30 phút, không mất phí. → Đăng ký buổi rà soát tại bambumro.com/lien-he/ · One-stop. One Supplier. Zero Interruption.
[/col]
[/row]Câu hỏi thường gặp
Găng ghi cấp C theo EN 388 có tương đương A4 theo ANSI không?
Không chắc chắn. Cấp C nghĩa là lực cắt đo được từ 10 tới dưới 15 newton, tương đương khoảng 1.020 tới 1.530 gram. Dải đó nằm gần trọn trong A3 và chỉ chạm phần đầu của A4. Một đôi găng cấp C ở gần cận dưới sẽ là A3, ở gần cận trên có thể là A4. Muốn khẳng định, phải xem giá trị đo thật trên báo cáo thử nghiệm, không xem chữ cái.
Vì sao mã EN 388 có hai chỉ số chống cắt?
Vì phép thử coupe dùng lưỡi tròn quay, và lưỡi này bị cùn khi thử vật liệu có sợi thuỷ tinh hoặc sợi thép. Kết quả khi đó không tin cậy. Bản 2016 bổ sung phép thử TDM theo ISO 13997, dùng lưỡi thẳng mới cho mỗi lần cắt. Với găng chống cắt cao, chữ cái từ phép thử TDM là chỉ số quyết định, con số coupe chỉ mang tính tham khảo.
Găng chống cắt có chống được kim đâm không?
Không. Chống cắt và chống đâm xuyên là hai chỉ tiêu riêng, đo bằng hai phép thử khác nhau. Phép thử đâm xuyên của EN 388 dùng đầu đâm tròn có đường kính lớn hơn nhiều so với kim khâu, nên kết quả không nói gì về khả năng chặn kim. Với công việc có rủi ro kim đâm, phải chọn sản phẩm có chỉ tiêu chống kim riêng.
Cấp chống cắt càng cao thì càng nên mua đúng không?
Không. Găng cấp cao dày và cứng hơn, làm giảm cảm giác tay. Ở vị trí lắp ráp chi tiết nhỏ, mất cảm giác tay dẫn tới thao tác chậm, nhiều lỗi, và công nhân tháo găng ra. Nguyên tắc là chọn cấp chống cắt găng tay thấp nhất đủ chặn được mối nguy thật tại vị trí đó, rồi ưu tiên độ khéo và độ bám cho phần còn lại.