Tin tức
Chổi công nghiệp: chọn theo việc cần làm, không chọn theo đường kính
Th10
Chổi công nghiệp chọn theo ba thứ: việc cần làm, vật liệu bề mặt, và tốc độ máy. Sợi thép bện đánh gỉ dày và mối hàn. Sợi thép gợn sóng làm sạch nhẹ và đánh bóng. Sợi nylon có hạt mài làm nhẵn và vê cạnh mà không hằn kim loại. Chọn sai sợi thì hỏng bề mặt.
Chổi công nghiệp có mấy dạng và mỗi dạng làm được việc gì?
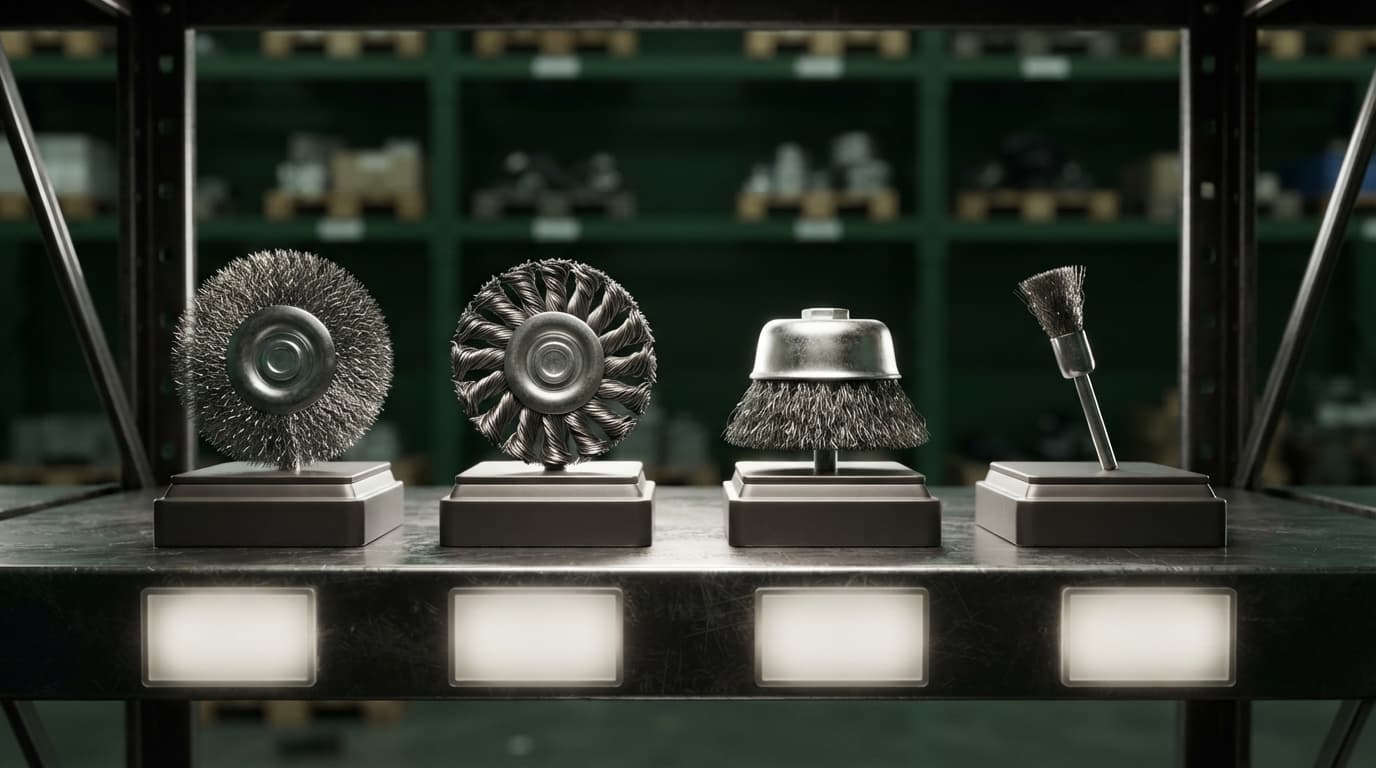
Chổi công nghiệp có sáu dạng chính: chổi đĩa sợi gợn sóng, chổi đĩa sợi bện, chổi cốc, chổi đầu que, chổi ống và chổi băng. Mỗi dạng gắn với một kiểu tiếp cận bề mặt. Chổi đĩa làm việc bằng mép, chổi cốc bằng mặt, chổi đầu que đi vào lỗ và góc khuất. Chúng không thay nhau được.
Bảng dưới đây tách chổi cốc theo hai kiểu sợi và thêm chổi nylon có hạt mài, nên có 8 dòng, kèm máy dùng kèm và lưu ý an toàn.
BẢNG 1: BẢNG CHỌN CHỔI CÔNG NGHIỆP THEO VIỆC CẦN LÀM
| Dạng chổi | Kiểu sợi | Việc làm được | Bề mặt phù hợp | Máy dùng kèm | Lưu ý an toàn |
|---|---|---|---|---|---|
| Chổi đĩa sợi gợn sóng | Thép cacbon, thép không gỉ, đồng thau | Làm sạch nhẹ, tẩy sơn mỏng, đánh bóng | Thép, inox, đồng | Máy mài bàn, máy mài cầm tay | Che chắn bắt buộc, kính mức va đập cao |
| Chổi đĩa sợi bện | Thép cacbon, thép không gỉ | Đánh gỉ dày, đánh xỉ hàn, tẩy sơn dày | Thép kết cấu, mối hàn | Máy mài cầm tay | Sợi gãy bắn xa, cần che chắn và mặt nạ che mặt |
| Chổi cốc sợi gợn sóng | Thép cacbon, thép không gỉ | Làm sạch bề mặt phẳng diện rộng | Tấm thép, khung | Máy mài cầm tay có ren trục | Không nghiêng quá, dễ mất cân bằng |
| Chổi cốc sợi bện | Thép cacbon, thép không gỉ | Đánh gỉ nặng trên diện rộng | Kết cấu thép ngoài trời | Máy mài cầm tay có ren trục | Lực phản hồi mạnh, giữ máy hai tay |
| Chổi đầu que | Thép cacbon, đồng thau, nylon mài mòn | Làm sạch lỗ, rãnh, góc khuất | Lỗ khoan, rãnh then, khuôn | Máy khoan, máy mài trục mềm | Chiều dài trục kẹp ảnh hưởng tốc độ tối đa |
| Chổi ống | Thép, nylon | Làm sạch trong lòng ống | Ống trao đổi nhiệt, ống dẫn | Thủ công hoặc máy khoan | Chọn đúng đường kính, sai cỡ làm kẹt |
| Chổi băng và chổi cuộn | Nylon, sợi tự nhiên, thép | Làm sạch băng tải, chắn bụi, dẫn hướng | Dây chuyền, cửa xưởng | Lắp cố định | Kiểm tra mòn định kỳ theo chiều dài |
| Chổi nylon có hạt mài | Nylon nạp hạt cacbua silic hoặc oxit nhôm | Vê cạnh, làm nhẵn, làm sạch khuôn, tạo vân | Nhôm, inox, khuôn nhựa | Máy mài, máy CNC | Không để bề mặt quá nóng làm chảy sợi |
Nguồn: phân loại thông dụng theo catalogue kỹ thuật của nhà sản xuất chổi công nghiệp.
[CẦN XÁC MINH: tốc độ tối đa tính bằng vòng trên phút cho từng đường kính và từng dạng chổi. Nguồn nên tra: catalogue kỹ thuật của Osborn cho đúng mã, và nhãn in trên thân chổi. Tuyệt đối không suy ra từ đường kính.]
Chổi cốc đánh gỉ lắp trên máy mài cầm tay 125 mm là cấu hình gặp nhiều nhất trong xưởng bảo trì. Bài này dừng ở cách chọn dạng chổi, còn các mã và quy cách đang có sẵn thì nằm ở trang dụng cụ bào mài làm nét.
Sợi gợn sóng và sợi bện khác nhau thế nào?
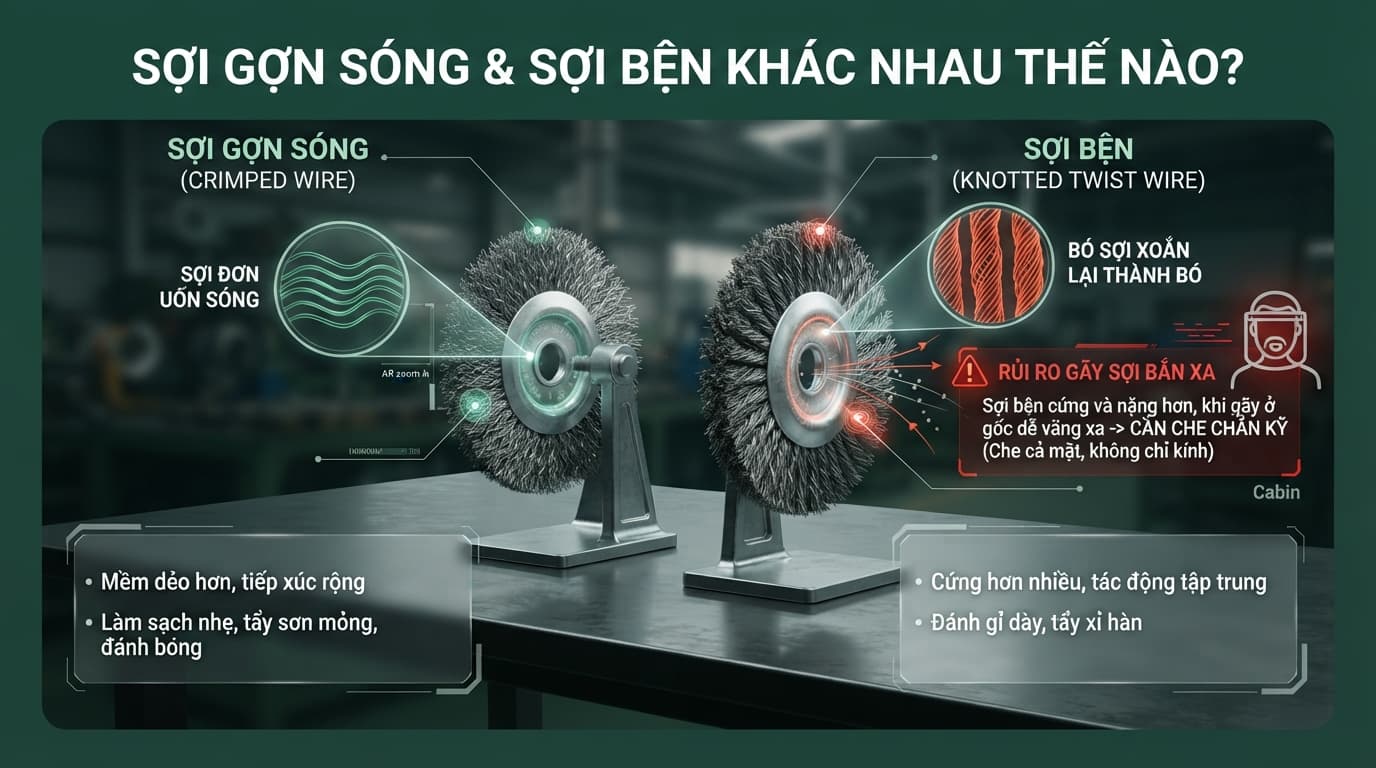
Sợi gợn sóng là sợi đơn được uốn sóng, mềm hơn, tiếp xúc rộng, hợp với làm sạch nhẹ, tẩy sơn mỏng và đánh bóng. Sợi bện là nhiều sợi xoắn lại thành bó, cứng hơn nhiều, tác động tập trung, hợp với đánh gỉ dày và xỉ hàn. Chọn theo độ bám của lớp cần bóc.
Vì sao chổi sợi bện gãy sợi bắn xa hơn và cần che chắn kỹ hơn?
Bó sợi bện cứng và nặng hơn sợi đơn, nên khi gãy ở gốc nó bay xa hơn. Vì vậy bảng trên ghi mặt nạ che mặt cho chổi sợi bện, không chỉ kính. Sợi thép gãy bắn vào tay là dạng thương tích nhỏ nhưng lặp lại nhiều lần và tốn ngày công, và cách chọn cấp găng nằm ở bài găng tay chống cắt cấp máy.
Chọn vật liệu sợi theo bề mặt nào?
Vật liệu sợi chọn theo vật liệu bề mặt. Thép cacbon cho thép thường, giá thấp. Thép không gỉ cho bề mặt inox và nhôm, để tránh nhiễm chéo hạt sắt. Đồng thau cho bề mặt mềm và nơi cần hạn chế tia lửa. Nylon có hạt mài cho làm nhẵn, vê cạnh và làm sạch khuôn.
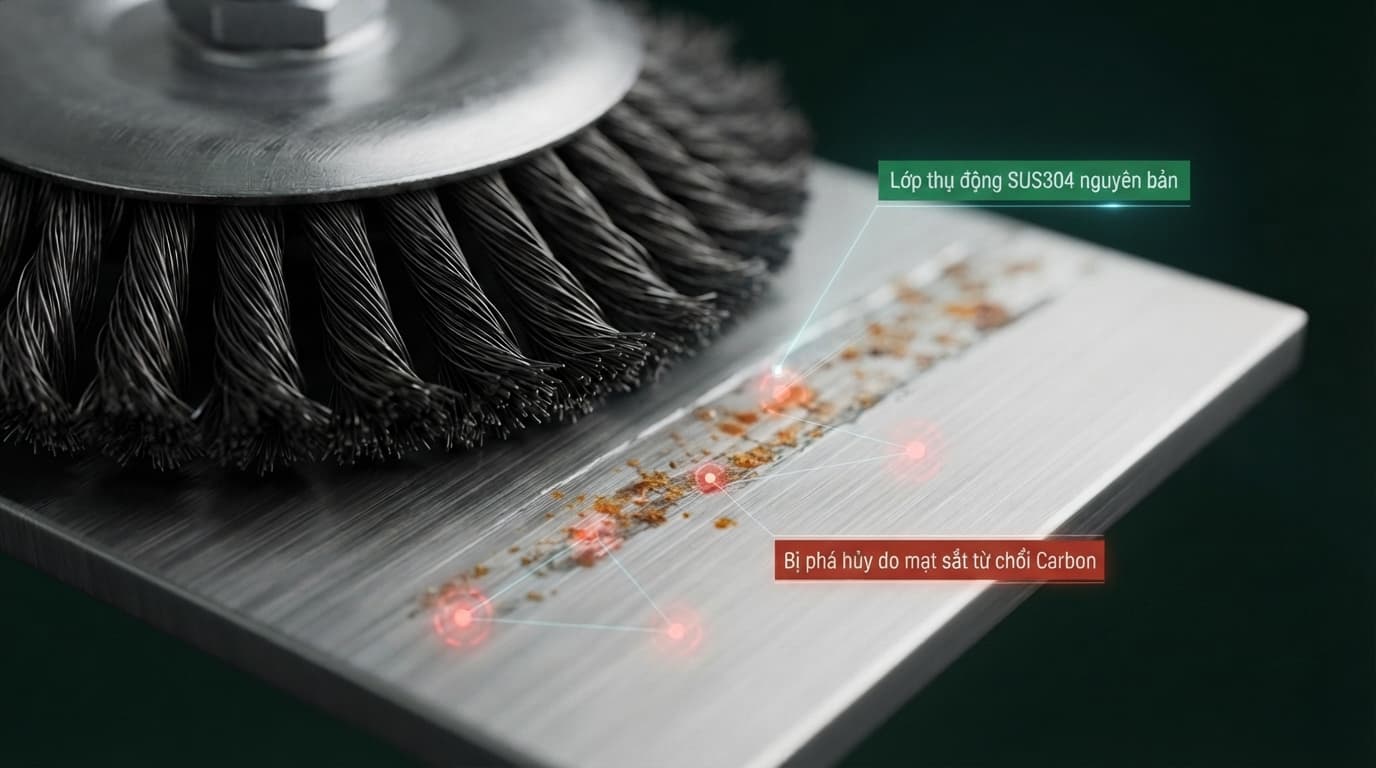
Cảnh báo có chi phí: dùng chổi thép cacbon trên inox làm bề mặt gỉ điểm sau vài ngày. Hạt sắt bám lại trên inox SUS304, gỉ và phá lớp thụ động. Bàn chải công nghiệp inox phải giữ riêng, không dùng chung với chổi đã chạm vào thép thường.
Chổi cước công nghiệp và cước đánh bóng inox khác nhau ở đâu?
Chổi cước công nghiệp là cách gọi trong xưởng cho chổi sợi kim loại lắp máy. Chổi cước sắt là sợi thép cacbon, dùng cho thép thường. Cước đánh bóng inox là sợi thép không gỉ, dạng gợn sóng mảnh, dùng làm sạch và tạo bề mặt đồng đều trên inox. Chổi cước nhựa công nghiệp là tên gọi khác của chổi nylon.
Chổi cước tròn bằng sắt và bằng inox trông gần như giống hệt nhau trên kệ, nên phân biệt bằng mã hàng, không bằng mắt. Danh mục đầy đủ theo vật liệu sợi nằm ở trang chổi cước công nghiệp và cước đánh bóng inox.
Khi nào nên dùng chổi nylon mài mòn?
Chổi nylon mài mòn dùng khi cần làm nhẵn hoặc vê cạnh mà không được để lại vết hằn kim loại. Sợi nylon được nạp hạt cacbua silic hoặc oxit nhôm, nên mài bằng hạt chứ không cào bằng sợi. Ứng dụng điển hình là vê ba via trên chi tiết nhôm 6061 sau gia công và làm sạch khuôn nhựa.
Giới hạn của chổi nylon là nhiệt: ép mạnh làm sợi chảy và bám lên chi tiết.
Tốc độ chạy chổi có phải càng cao càng nhanh không?
Không. Mỗi chổi có tốc độ tối đa in trên thân hoặc trên nhãn, và vượt mức đó là nguy hiểm. Chạy quá tốc độ làm sợi duỗi thẳng do lực ly tâm, giảm tác động cắt và tăng gãy sợi. Chạy quá chậm thì sợi mòn nhanh mà không cắt được.
Nguyên tắc thực hành: dùng đầu sợi để làm việc, không ép cả thân sợi vào bề mặt. Tốc độ tối đa chổi mài phải khớp với tốc độ không tải của máy, và máy nhiều cấp tốc độ là chỗ hay sai. Chọn đúng chổi vẫn cần đúng máy dẫn động, và danh mục máy cầm tay cho xưởng nằm ở bài dụng cụ cầm tay cho xưởng bảo trì.
Vì sao chổi nhanh hết sợi?
Chổi nhanh hết sợi vì bốn nguyên nhân: ép quá mạnh, chạy sai tốc độ, chọn sai loại sợi cho bề mặt, và chổi đã mỏi do lưu kho ẩm lâu ngày. Ép mạnh làm sợi cong gập và gãy ở gốc. Đây là nguyên nhân phổ biến nhất, phổ biến hơn nhiều so với lỗi chất lượng sợi.
Cách kiểm chứng đơn giản: đo thời gian làm sạch một mối hàn chuẩn với hai cách ép khác nhau, cùng một chổi. Giả sử một xưởng kết cấu ở Bàu Bàng làm phép thử này trong một buổi sáng, họ sẽ có câu trả lời mà không cần đổi nhà cung cấp.
Chổi công nghiệp là món mà một mã tốt vẫn cho kết quả kém nếu người dùng ép mạnh. Chúng tôi gặp nhiều trường hợp xưởng đổi sang mã đắt hơn, kết quả không đổi, vì thói quen ép chổi vào bề mặt vẫn còn. Trong những trường hợp đó, mã rẻ hơn cộng một buổi hướng dẫn thao tác cho kết quả tốt hơn. Nếu nhà máy không bố trí được buổi hướng dẫn, việc đổi mã sẽ không giải quyết được vấn đề nào.
Chổi làm sạch được lớp bám nhưng không bóc được vật liệu nền, và ranh giới giữa hai việc đó nằm ở bài đá mài chọn đúng vật liệu.
Mua chổi công nghiệp cần hỏi nhà cung cấp những gì?
Trước khi đặt hàng, hỏi đủ bốn câu: vật liệu và đường kính sợi, tốc độ tối đa, kiểu lắp trục hay ren, và tiêu chuẩn an toàn áp dụng. Bộ tiêu chuẩn an toàn cho chổi dẫn động bằng máy là EN 1083, gồm phần vật liệu và phần yêu cầu an toàn.
[CẦN XÁC MINH: nội dung cụ thể của EN 1083-1 và EN 1083-2 bản đang có hiệu lực, và phần nào áp dụng cho hàng nhập vào Việt Nam. Nguồn nên tra: bản gốc EN 1083 và tài liệu tuân thủ của nhà sản xuất.]
[CẦN XÁC MINH: đường kính sợi tiêu chuẩn theo từng dòng sản phẩm. Nguồn nên tra: catalogue kỹ thuật của hãng.]
BAMBUMRO là đại lý chính thức của Osborn tại Việt Nam, nên các thông số ở trên tra được trực tiếp từ tài liệu kỹ thuật của hãng.
Chổi thuộc nhóm mài và làm sạch trong danh mục tiêu hao của xưởng, và chín nhóm còn lại nằm ở bài vật tư cơ khí chính xác.
BAMBUMRO là nhà phân phối vật tư MRO tại khu vực Đông Nam Bộ – Việt Nam, đại lý chính thức của Osborn và Loctite, phục vụ các nhà máy FDI trong ngành dệt may, cơ khí chính xác và điện tử.
Bước tiếp theo
BAMBUMRO giao chổi, đá mài và vật tư mài cùng các nhóm vật tư gián tiếp khác của xưởng qua một đầu mối. Nếu anh/chị muốn có con số xuất phát, chúng tôi dựng cùng xưởng và kho bảng baseline 30 ngày, 5 chỉ số: số nhà cung cấp · số đơn mua mỗi tháng · số lần đặt khẩn trong 90 ngày · số giờ dừng chuyền do thiếu vật tư · giá trị tồn kho không luân chuyển trên 90 ngày. Một buổi 30 phút, không mất phí. → Đăng ký buổi rà soát tại bambumro.com/lien-he/ · One-stop. One Supplier. Zero Interruption.
Câu hỏi thường gặp
Chổi sợi thép bện và sợi thép gợn sóng nên chọn loại nào?
Chọn theo mức bám của lớp cần bóc. Sợi gợn sóng mềm hơn, tiếp xúc rộng, hợp với làm sạch nhẹ, tẩy sơn mỏng và đánh bóng. Sợi bện cứng hơn nhiều, tác động tập trung, hợp với đánh gỉ dày và xỉ hàn. Dùng sợi bện cho việc nhẹ sẽ làm xước bề mặt; dùng sợi gợn sóng cho việc nặng sẽ mòn chổi mà không sạch.
Vì sao không được dùng chổi thép cacbon trên bề mặt inox?
Sợi thép cacbon để lại hạt sắt bám trên bề mặt inox. Những hạt này gỉ trong vài ngày và tạo điểm gỉ trông như inox bị hỏng, đồng thời phá lớp thụ động chống ăn mòn. Với bề mặt inox và nhôm, dùng chổi sợi thép không gỉ và giữ riêng chổi đó, không dùng chung với chổi đã chạm vào thép thường.
Chổi mòn nhanh thì có phải do hàng kém không?
Thường không. Bốn nguyên nhân phổ biến hơn là ép quá mạnh, chạy sai tốc độ, chọn sai loại sợi cho bề mặt, và chổi lưu kho ẩm lâu ngày. Nguyên tắc thao tác là dùng đầu sợi để làm việc, để tốc độ quay tạo tác động cắt, không dùng lực tay. Ép mạnh làm sợi cong gập và gãy ở gốc, tuổi thọ giảm rất nhanh.
Chạy chổi vượt tốc độ tối đa thì sao?
Nguy hiểm và kém hiệu quả cùng lúc. Lực ly tâm làm sợi duỗi thẳng, giảm khả năng cắt, đồng thời tăng ứng suất ở gốc sợi nên sợi gãy và bắn ra. Tốc độ tối đa in trên thân chổi hoặc trên nhãn là giới hạn thiết kế, không phải khuyến nghị. Kiểm tốc độ máy mài trước khi lắp, đặc biệt với máy có nhiều cấp tốc độ.