Tin tức
Vật tư cơ khí chính xác: chín nhóm tiêu hao quyết định giờ chạy máy
Th10
Vật tư cơ khí chính xác chia thành chín nhóm tiêu hao: dụng cụ cắt, mảnh dao và bộ gá, dung dịch gia công, vật tư mài và làm sạch, đo kiểm, vật tư bảo trì máy, bảo hộ, đóng gói chi tiết, và hoá chất chống gỉ. Hết một nhóm là dừng máy, không phải chậm máy.
Xưởng cơ khí chính xác tiêu hao những nhóm nào?
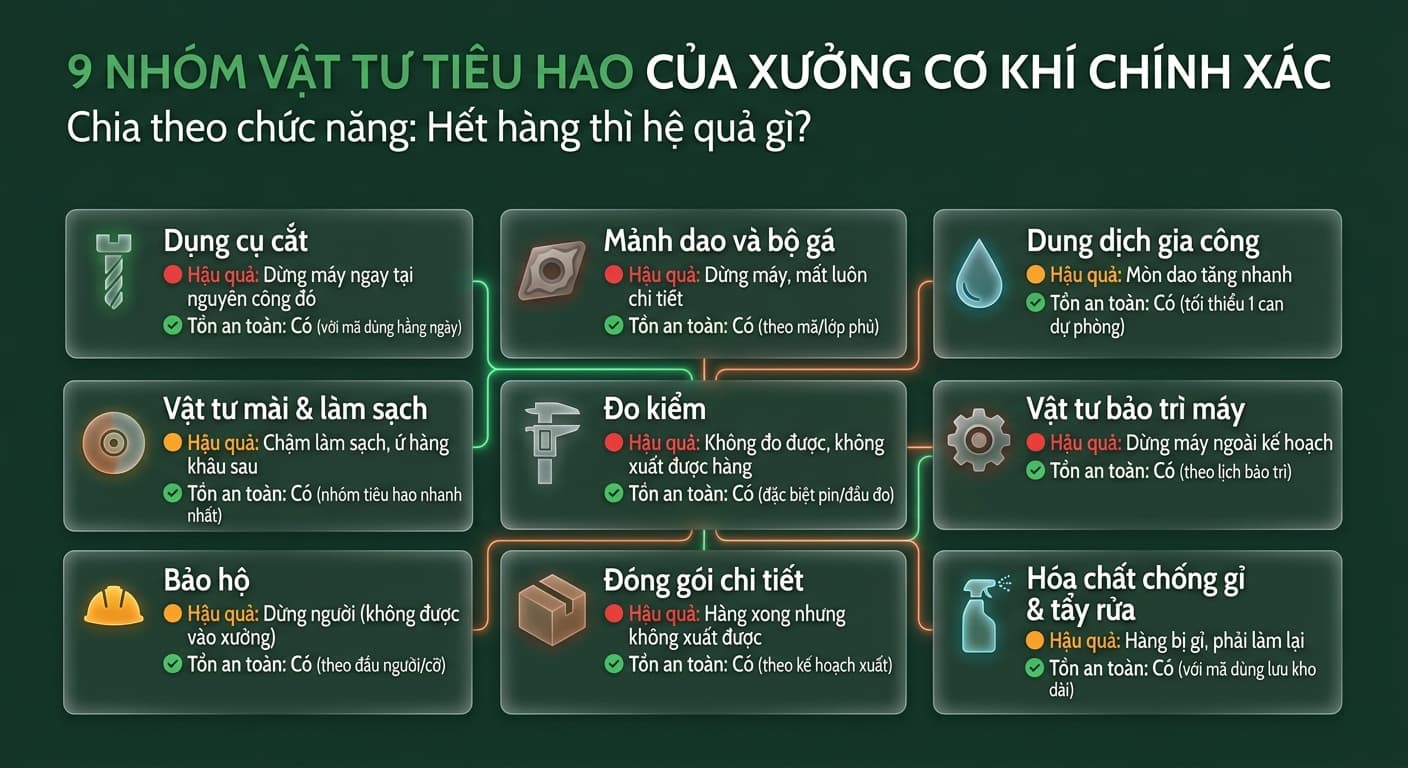
Danh mục vật tư cơ khí chính xác gồm chín nhóm, chia theo chức năng chứ không theo nhà cung cấp. Chia theo nhà cung cấp thì một món nằm ở ba nơi và không ai cộng được tổng chi. Chia theo chức năng thì mỗi nhóm trả lời một câu: hết hàng thì dừng máy, dừng người, hay chỉ chậm.
9 NHÓM VẬT TƯ TIÊU HAO CỦA XƯỞNG CƠ KHÍ CHÍNH XÁC
| Nhóm | Món cụ thể | Dấu hiệu phải thay | Hết hàng thì hệ quả gì | Có nên để tồn an toàn |
|---|---|---|---|---|
| Dụng cụ cắt | Mũi khoan, dao phay ngón, taro, mũi doa | Bề mặt gia công xấu đi, tiếng cắt đổi, ba via tăng | Dừng máy ngay tại nguyên công đó | Có, với mã dùng hằng ngày |
| Mảnh dao và bộ gá | Mảnh tiện, mảnh phay, cán dao, vít kẹp mảnh | Mòn mặt sau vượt ngưỡng, sứt lưỡi | Dừng máy, và mất luôn chi tiết đang gia công | Có, tồn theo mã và theo lớp phủ |
| Dung dịch gia công | Dầu nhũ tương, dầu cắt gọt nguyên chất, dầu taro | Nồng độ lệch, mùi chua, váng dầu tạp | Không dừng ngay nhưng mòn dao tăng nhanh | Có, tối thiểu một can dự phòng mỗi bể |
| Vật tư mài và làm sạch | Đá mài, đá cắt, chổi công nghiệp, giấy nhám, giẻ lau | Mòn đường kính, giảm cắt, lông chổi gãy | Chậm khâu làm sạch ba via, ứ hàng ở khâu sau | Có, đây là nhóm tiêu hao nhanh nhất |
| Đo kiểm | Căn mẫu, đầu đo thay thế, pin đồng hồ số, dung dịch lau đầu đo | Số đo trôi, đầu đo xước, hết pin | Không đo được nên không xuất được hàng | Có, đặc biệt pin và đầu đo |
| Vật tư bảo trì máy | Lọc dầu, lọc khí, dầu bôi trơn, joăng, dây đai, vòng bi | Theo lịch bảo trì và theo giờ chạy | Dừng máy ngoài kế hoạch | Có, với mã theo lịch bảo trì phòng ngừa |
| Bảo hộ | Găng chống cắt, kính bảo hộ, nút tai, giày bảo hộ | Theo chu kỳ cấp phát và theo hư hỏng | Không được vào xưởng, dừng người chứ không dừng máy | Có, tồn theo đầu người và cỡ |
| Đóng gói chi tiết | Khay nhựa, túi chống gỉ VCI, xốp chèn, băng keo | Theo số lượng xuất | Hàng xong nhưng không xuất được | Có, theo kế hoạch xuất tháng |
| Hoá chất chống gỉ và tẩy rửa | Dầu chống gỉ, dung môi tẩy dầu, chất tẩy khuôn | Chi tiết chớm gỉ khi lưu kho | Hàng bị gỉ trong kho, phải làm lại | Có, với mã dùng cho hàng lưu kho dài |
Nguồn: tổng hợp danh mục tiêu hao xưởng gia công của BAMBUMRO; dấu hiệu thay và hệ quả là quan sát điển hình, không thay quy trình nội bộ nhà máy.
Cột cuối ghi “có” không có nghĩa là để tồn mọi mã, mà là nhóm nào cũng có một phần mã hết là dừng. [CẦN XÁC MINH: mức tiêu hao tham chiếu theo giờ máy hoặc theo nghìn chi tiết cho từng nhóm. Nguồn nên tra: dữ liệu xuất kho 24 tháng của chính nhà máy, đối chiếu với giờ chạy máy lấy từ hệ thống giám sát máy.]
Nhóm dụng cụ cắt cần một bài riêng cho từng loại, và phần mũi khoan nằm ở bài mũi khoan kim loại chọn loại nào.
Nhóm vật tư tiêu hao máy CNC nào nhanh hết nhất và nên để tồn an toàn?
Mảnh dao, mũi khoan, đá mài và giẻ lau là nhóm quay vòng nhanh nhất trong vật tư tiêu hao máy CNC. Nguyên tắc chọn mã để tồn an toàn không nằm ở giá trị mã. Mã nào hết là dừng máy thì để tồn an toàn, kể cả mã rẻ như vít kẹp mảnh dao. Mã nào hết chỉ gây bất tiện thì đặt theo nhu cầu.
Mảnh dao tiện phay tiêu hao theo vật liệu phôi. ISO 513 chia vật liệu thành nhóm P cho thép, M cho thép không gỉ, K cho gang, N cho kim loại màu. Cắt thép SUS304 và cắt nhôm 6061 cần lớp phủ khác nhau, ví dụ lớp phủ TiAlN thường gặp ở mảnh cắt thép. Vì vậy tồn an toàn tính theo mã và theo lớp phủ.
Nhóm mài chiếm phần lớn số dòng đặt hàng của xưởng, và cách chọn hạt mài theo vật liệu phôi nằm ở bài đá mài chọn đúng vật liệu.
Tính điểm đặt hàng lại từ tiêu hao trung bình và thời gian giao hàng thế nào?
Điểm đặt hàng lại bằng tiêu hao trung bình trong thời gian giao hàng, cộng tồn an toàn. Giả sử một mã mảnh phay dùng 20 mảnh mỗi tuần, thời gian giao thực tế 2 tuần, tồn an toàn đặt 10 mảnh: điểm đặt lại là 20 nhân 2 cộng 10, tức 50 mảnh. Thời gian giao phải lấy theo ngày nhận thật trên chứng từ, không lấy theo cam kết. Rà lại mỗi quý.
Dung dịch cắt gọt kim loại nên quản theo lít hay theo giờ máy?
Dung dịch cắt gọt kim loại quản theo giờ máy chuẩn hơn theo lít. Phần lớn hao hụt là bay hơi và bám theo phoi, nên lượng tiêu thụ đi theo thời gian chạy máy chứ không theo số lần châm. Quản theo lít thì bể chạy nhiều ca luôn trông như dùng lãng phí.
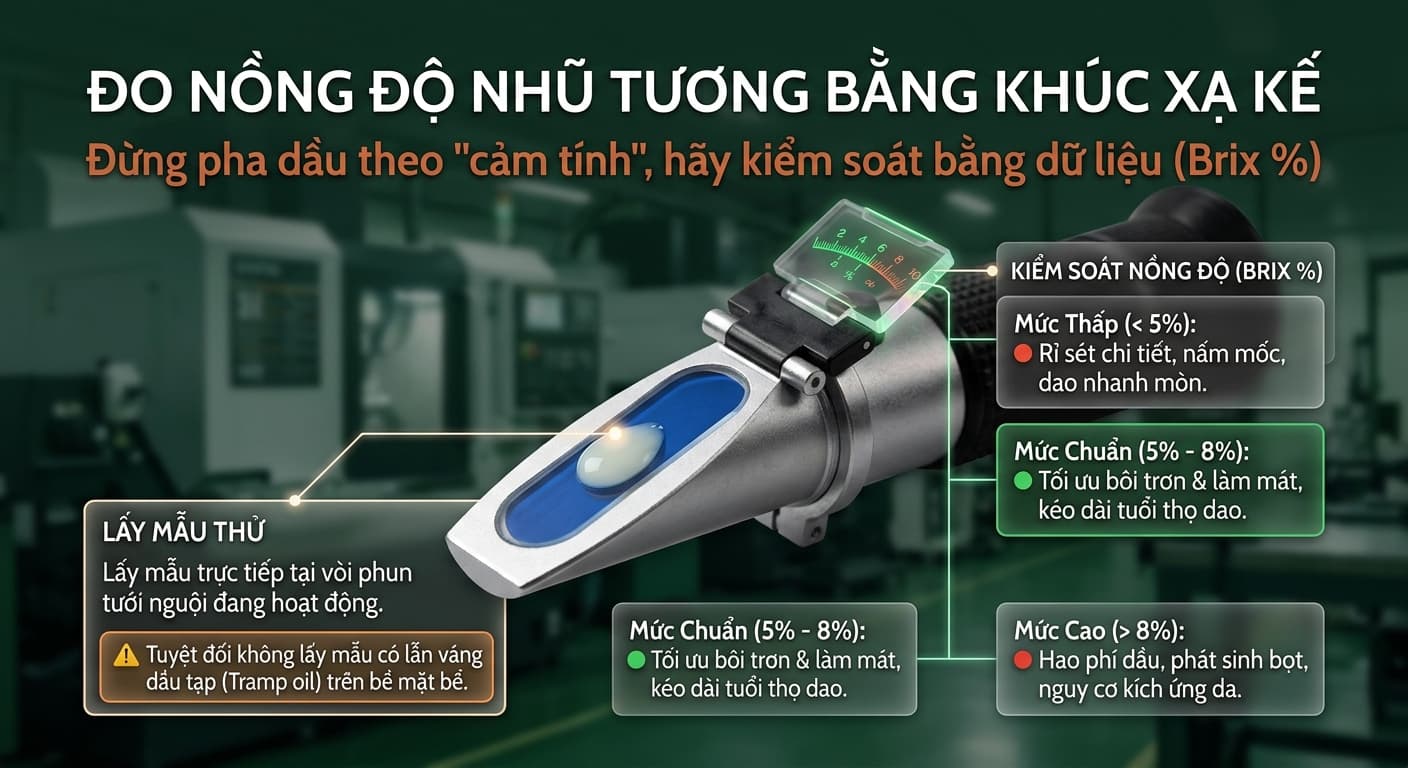
Dung dịch nhũ tương phải kiểm nồng độ pha và độ pH định kỳ. Nồng độ lệch làm mất tuổi thọ dao. pH tụt là dấu hiệu vi sinh, gây mùi và kích ứng da.
Đổi hãng dung dịch cần xả và vệ sinh bể, và chi phí đó phải cộng vào phần tiết kiệm khi so giá.
Dầu băng trượt thường ở cấp ISO VG 68, dầu thuỷ lực ở cấp khác. Nhóm bảo trì máy phụ thuộc đúng cấp dầu cho từng cụm, và bảng cấp đầy đủ nằm ở bài bảng tra độ nhớt dầu ISO VG.
Dụng cụ đo kiểm cơ khí khác vật tư tiêu hao ở chỗ nào?
Thước cặp, panme và đồng hồ so là tài sản có lịch hiệu chuẩn, không phải hàng tiêu hao. Phần tiêu hao thật trong nhóm dụng cụ đo kiểm cơ khí là căn mẫu, đầu đo thay được, pin đồng hồ số và dung dịch lau đầu đo. Gộp hai loại vào một dòng ngân sách vật tư cơ khí chính xác là lý do nhóm này hay bị cắt sai.
Cảnh báo có chi phí: một dụng cụ đo hết hạn hiệu chuẩn làm mất giá trị toàn bộ báo cáo kiểm tra trong kỳ. Với nhà máy giữ chứng nhận ISO 9001, đó là điểm không phù hợp khi đánh giá. [CẦN XÁC MINH: chu kỳ hiệu chuẩn bắt buộc cho từng loại dụng cụ đo tại nhà máy. Nguồn nên tra: quy định hiệu chuẩn nội bộ và yêu cầu của tổ chức chứng nhận ISO 9001 đang cấp.]
Nhóm bảo hộ trong xưởng cơ khí chính xác cần gì riêng?
Bảo hộ trong xưởng cơ khí chính xác khác xưởng lắp ráp ở ba điểm. Găng phải cân bằng chống cắt và cảm giác tay, vì thao tác chi tiết nhỏ. Kính cần mức chịu va đập cao hơn do phoi bay. Và không dùng găng vải rộng khi đứng máy có trục quay, đây là quy tắc an toàn cứng. Găng chống cắt đọc cấp theo EN 388; cấp quá cao làm găng dày và công nhân sẽ tháo ra.
Chọn nhầm cấp găng cho vị trí lắp phôi là cách tốn tiền hai lần, một lần cho găng và một lần cho vết thương, và cách đọc cấp nằm ở bài găng tay chống cắt cấp máy.
Gom danh mục vật tư cơ khí chính xác về ít nhà cung cấp thì được gì và mất gì?
Được: ít hoá đơn hơn, dễ cộng chi tiêu theo nhóm, đàm phán theo tổng lượng. Mất: quan hệ trực tiếp với hãng dụng cụ cắt, và thời gian chuyển đổi mã. Một danh mục vật tư xưởng cơ khí gom tốt là danh mục biết rõ nhóm nào gom và nhóm nào giữ.
Ở VSIP Bình Dương, nhiều xưởng gia công mua chín nhóm vật tư cơ khí chính xác từ nhiều nhà cung cấp, mỗi nơi một bộ hoá đơn và một công nợ. Gom không bắt buộc đổi hãng sản phẩm. Gom là gom đầu mối đặt hàng và hoá đơn.
Chín nhóm ở trên cần một khung để đưa vào dự toán năm sau, và khung đó nằm ở bài ngân sách vật tư gián tiếp 2027.
Nhóm nào nên gom trước?
Nhóm dụng cụ cắt là nhóm chúng tôi khuyên nhà máy đừng gom vội. Chọn mảnh dao phụ thuộc vật liệu phôi, máy, và cả thói quen của người vận hành; hãng dụng cụ thường cử kỹ sư ứng dụng xuống xưởng thử, và một nhà phân phối tổng hợp khó thay được phần đó. Gom trước những nhóm không cần thử: mài, làm sạch, bảo hộ, đóng gói, bảo trì. Nhóm dụng cụ cắt để lại, hoặc chỉ gom phần mã tiêu chuẩn đã dùng ổn định nhiều năm.
Trong nhóm mài và làm sạch, chổi công nghiệp Osborn là ví dụ mã tiêu chuẩn dễ gom vì quy cách ổn định. Bài này dừng ở cách chia nhóm, còn các mã bảo trì đang có sẵn thì nằm ở trang vật tư bảo trì cơ khí.
BAMBUMRO là nhà phân phối vật tư MRO tại khu vực Đông Nam Bộ – Việt Nam, đại lý chính thức của Osborn và Loctite, phục vụ các nhà máy FDI trong ngành dệt may, cơ khí chính xác và điện tử.
Bước tiếp theo
BAMBUMRO gom các nhóm vật tư cơ khí chính xác không cần thử nghiệm về một đầu mối đặt hàng và một công nợ, giữ nguyên hãng cho mã đã duyệt. Nếu anh/chị muốn có con số xuất phát, chúng tôi dựng cùng quản đốc và thu mua bảng baseline 30 ngày, 5 chỉ số: số nhà cung cấp · số đơn mua mỗi tháng · số lần đặt khẩn trong 90 ngày · số giờ dừng chuyền do thiếu vật tư · giá trị tồn kho không luân chuyển trên 90 ngày. Một buổi 30 phút, không mất phí. → Đăng ký buổi rà soát tại bambumro.com/lien-he/ · One-stop. One Supplier. Zero Interruption.
Câu hỏi thường gặp
Nên để tồn an toàn cho những mã nào trong xưởng cơ khí?
Nguyên tắc chọn không nằm ở giá trị mã mà ở hệ quả khi hết. Mã nào hết là dừng máy thì để tồn an toàn, kể cả mã rẻ như vít kẹp mảnh dao. Mã nào hết chỉ gây bất tiện thì đặt theo nhu cầu. Mức tồn tính từ tiêu hao trung bình nhân thời gian giao hàng, cộng một phần đệm cho biến động, và phải rà lại mỗi quý.
Dung dịch cắt gọt nên kiểm những chỉ số nào và bao lâu một lần?
Tối thiểu ba chỉ số: nồng độ pha, độ pH, và quan sát váng dầu tạp. Nồng độ đo bằng khúc xạ kế, kiểm hằng tuần với bể chạy liên tục. pH giảm là dấu hiệu vi sinh phát triển, kèm mùi chua vào sáng thứ Hai. Ghi lại kết quả thành bảng theo bể, vì xu hướng quan trọng hơn từng số đo lẻ.
Có nên dùng găng tay khi đứng máy tiện không?
Không dùng găng ở vị trí có trục quay hở. Găng bị cuốn vào trục là dạng tai nạn nặng và xảy ra rất nhanh. Ở các nguyên công không có trục quay hở, ví dụ tháo lắp phôi khi máy dừng, làm sạch ba via, hoặc mang vác chi tiết sắc cạnh, thì găng chống cắt là bắt buộc. Quy tắc này phải viết vào hướng dẫn công việc từng máy.
Gom vật tư tiêu hao về một nhà cung cấp có làm mất kiểm soát chất lượng không?
Không, nếu giữ nguyên mã và nguyên hãng cho các nhóm nhạy cảm. Việc gom là gom đầu mối đặt hàng và hoá đơn, không bắt buộc đổi hãng sản phẩm. Nhà máy nên viết rõ trong hợp đồng khung: mã nào giữ nguyên hãng, mã nào cho phép chào hàng tương đương, và ai là người duyệt hàng tương đương.