Tin tức
Băng keo công nghiệp: bề mặt quyết định loại keo, không phải độ dày băng
Th10
Băng keo công nghiệp chọn theo năng lượng bề mặt của vật liệu cần dán. Kim loại và thuỷ tinh có năng lượng bề mặt cao, keo nào cũng bám. Nhựa PP và PE có năng lượng bề mặt thấp, cần keo chuyên cho bề mặt khó dán. Sau đó mới chọn loại keo theo nhiệt độ và tuổi thọ.
Vì sao cùng một cuộn băng keo dán chỗ này chắc, chỗ kia bung?
Nguyên nhân thường nằm ở năng lượng bề mặt của vật liệu, không phải ở chất lượng cuộn băng. Keo chỉ bám khi thấm ướt bề mặt. Bề mặt năng lượng cao kéo keo trải ra. Bề mặt năng lượng thấp đẩy keo co lại thành giọt. Năng lượng bề mặt vật liệu đo bằng dyne trên cm.
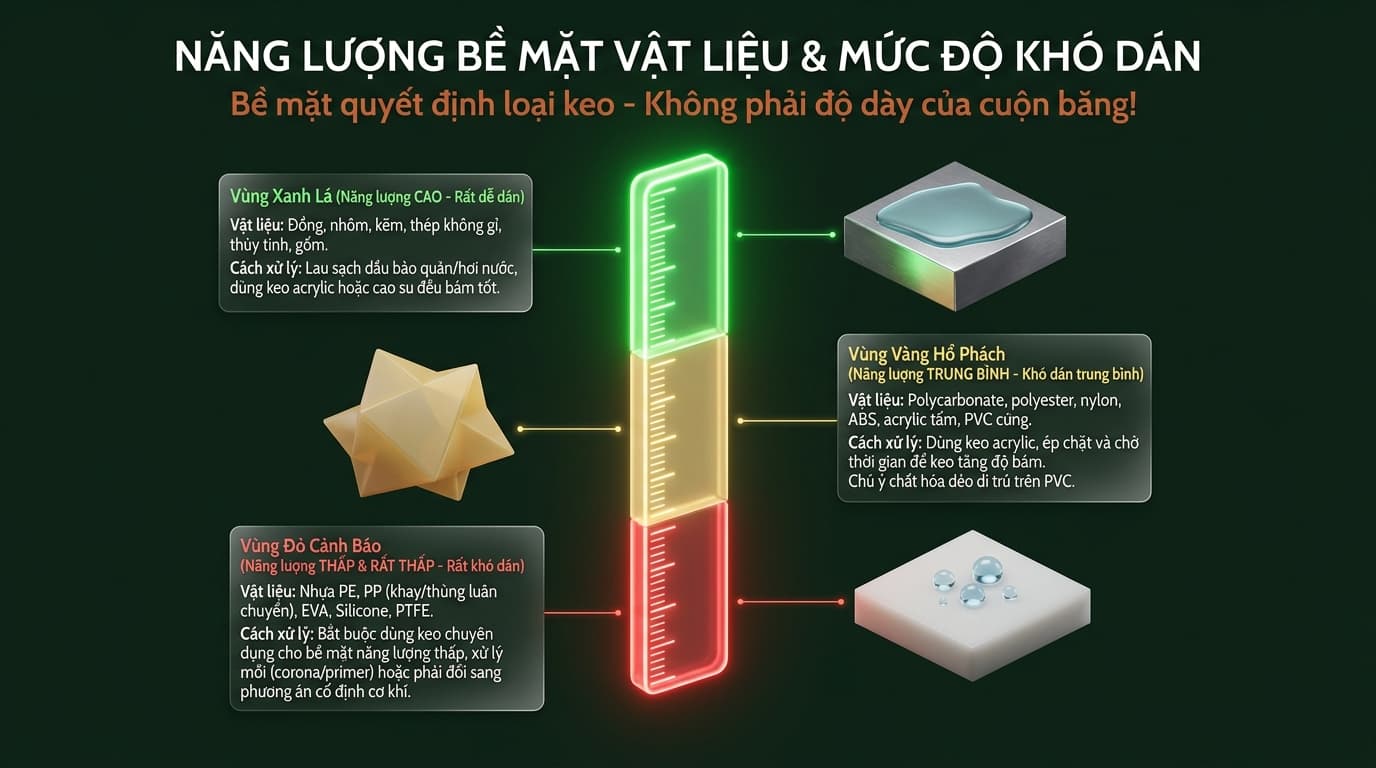
BẢNG 1: NĂNG LƯỢNG BỀ MẶT VẬT LIỆU VÀ MỨC ĐỘ KHÓ DÁN
| Vật liệu | Nhóm năng lượng bề mặt | Mức khó dán | Cách xử lý trong nhà máy |
|---|---|---|---|
| Đồng, nhôm, kẽm, thép không gỉ | Cao | Dễ | Lau sạch dầu bảo quản, dùng keo acrylic hoặc cao su đều được |
| Thuỷ tinh, gốm | Cao | Dễ | Lau khô, tránh dán khi bề mặt đọng hơi nước |
| Polycarbonate, polyester, nylon, ABS, acrylic tấm | Trung bình | Trung bình | Dùng keo acrylic, ép chặt và chờ bám tăng theo thời gian |
| PVC cứng | Trung bình | Trung bình | Chú ý chất hoá dẻo di trú làm keo mềm theo thời gian |
| Polyethylene PE | Thấp | Khó | Dùng keo chuyên cho bề mặt năng lượng thấp, hoặc xử lý corona |
| Polypropylene PP | Thấp | Khó | Như PE; đây là bề mặt của phần lớn khay và thùng nhựa trong xưởng |
| EVA, PVA | Thấp | Khó | Thử mẫu trước khi đặt lô |
| Silicone | Rất thấp | Rất khó | Chỉ keo silicone bám được |
| PTFE | Rất thấp | Rất khó | Chỉ keo silicone, hoặc phải đổi phương án cố định cơ khí |
Nguồn: phân nhóm năng lượng bề mặt theo tài liệu kỹ thuật của Boyd Corporation. Ngưỡng chia nhóm: dưới khoảng 37 dyne trên cm là năng lượng thấp, khoảng 38 tới 50 dyne trên cm là trung bình, trên mức đó là cao.
[CẦN XÁC MINH: giá trị năng lượng bề mặt tính bằng dyne trên cm cho từng vật liệu cụ thể. Nguồn nên tra: bảng dyne của nhà sản xuất keo, ví dụ tài liệu kỹ thuật 3M hoặc Boyd, hoặc đo bằng bút thử dyne tại chỗ.]
Khay nhựa và thùng luân chuyển, thứ cần dán nhiều nhất trong xưởng, lại rơi vào nhóm khó. Bài này dừng ở cách chọn loại keo, còn quy cách khổ và lõi đang có sẵn thì nằm ở trang băng keo và màng PE công nghiệp.
Ba loại keo dán chính khác nhau ở đâu?
Ba nhóm keo chính là acrylic, gốc cao su và silicone. Acrylic bám chậm nhưng bền với nhiệt và tia cực tím. Gốc cao su bám ngay, rẻ, nhưng kém chịu nóng. Silicone chịu dải nhiệt rộng nhất và dán được cả bề mặt silicone, đổi lại giá cao nhất. Chọn nhóm keo trước, chọn độ dày sau.
Keo acrylic hay bị loại oan vì lúc đầu bám yếu hơn. Băng keo chịu nhiệt dùng che sơn ở buồng sấy thường là keo silicone.
BẢNG 2: BA NHÓM KEO DÁN VÀ ĐIỂM MẠNH ĐIỂM YẾU
| Nhóm keo | Độ bám ban đầu | Độ bám sau 24 giờ | Chịu nhiệt | Chịu tia cực tím | Giá tương đối | Dùng ở đâu |
|---|---|---|---|---|---|---|
| Gốc cao su, nóng chảy | Cao | Ổn định | Kém, mềm khi nóng | Kém, ố vàng | Thấp | Dán thùng carton trong kho mát, dán tạm |
| Gốc cao su, dung môi | Cao | Cao | Trung bình | Trung bình | Trung bình | Dán vật liệu thô, băng vải |
| Acrylic gốc dung môi | Trung bình | Tăng dần theo thời gian | Tốt | Tốt | Cao | Dán ngoài trời, dán lâu dài, nhãn thiết bị |
| Acrylic gốc nước | Thấp tới trung bình | Tăng dần | Trung bình | Tốt | Trung bình | Dán thùng carton, ứng dụng không yêu cầu cao |
| Silicone | Trung bình | Ổn định | Rất tốt | Tốt | Rất cao | Che sơn nhiệt độ cao, dán lên silicone và PTFE |
Nguồn: tổng hợp đặc tính chung theo tài liệu kỹ thuật nhà sản xuất băng keo; so sánh tương đối, không thay phiếu kỹ thuật từng mã.
[CẦN XÁC MINH: dải nhiệt độ làm việc và nhiệt độ dán tối thiểu cho từng mã băng keo đang bán. Nguồn nên tra: phiếu kỹ thuật của chính mã đó.]
Băng keo hai mặt công nghiệp dùng chung ba nhóm keo này. Sẽ có người nói cứ dùng băng keo hai mặt thay cho keo cấu trúc cho nhanh, và bài bảng tra keo Loctite theo ứng dụng chỉ ra ranh giới giữa hai nhóm.
Vì sao dán thùng carton trong kho lạnh phải chọn keo khác kho thường?
Ở nhiệt độ thấp, lớp keo cứng lại và không thấm ướt được sợi giấy. Cuộn băng vẫn dính tay nhưng không bám vào thùng. Thông số cần đọc là nhiệt độ dán tối thiểu trên phiếu kỹ thuật, không phải nhiệt độ làm việc. Hai con số này khác nhau và hay bị nhầm.
Thùng từ kho lạnh ra còn đọng hơi nước, nên cách đơn giản nhất là dán ở nhiệt độ phòng trước khi đưa vào kho.
Bề mặt nào khó dán nhất trong nhà máy?
Khó nhất là PTFE và silicone, sau đó tới PP và PE. Có ba cách xử lý: chọn keo thiết kế cho bề mặt năng lượng thấp, xử lý bề mặt bằng lửa hoặc corona để tăng năng lượng bề mặt, hoặc quét lớp lót tăng bám trước khi dán. Nhưng bước rẻ nhất luôn là lau sạch bề mặt.
Băng keo dán nhựa PP PE nhận nhiều khiếu nại nhất. Xử lý corona là việc của nhà sản xuất bao bì; với nhà máy, lựa chọn thực tế là đổi mã keo hoặc dùng lớp lót.
Lau sạch dầu và bụi là bước bị bỏ qua nhiều nhất: một lớp dầu bảo quản không nhìn thấy cũng đủ làm hỏng mối dán. Khi bề mặt khó tới mức không cuộn băng nào giữ được, bước tiếp theo là nhóm keo lỏng trong danh mục keo công nghiệp dán nhựa và kim loại.
Dán thùng carton thì chọn thông số nào?
Băng keo dán thùng carton chọn theo ba thông số: loại keo, độ dày màng nền và chiều rộng. Loại keo quyết định độ bám trên giấy và độ bền với nhiệt. Độ dày màng nền quyết định độ bền xé. Chiều rộng quyết định diện tích tiếp xúc trên mí thùng.
Carton tái sinh nhiều bụi giấy, keo bám vào bụi chứ không bám vào giấy, nên cần keo có tack ban đầu cao hơn.
Đây là chỗ nhiều nhà máy mất tiền. Tăng độ dày băng không sửa được lỗi bung mí do bụi giấy hoặc do nhiệt, chỉ làm đơn giá mỗi cuộn cao lên. Giả sử một xưởng ở VSIP Bình Dương dùng keo cao su nóng chảy và thùng bung sau hai ngày trong container: đổi sang keo acrylic mới đúng chỗ.
Dán thùng chỉ giữ được từng kiện, còn giữ cả pallet thì thuộc về một nhóm vật tư khác, nằm ở bài màng pe quấn pallet chọn độ dày.
Băng keo công nghiệp hỏng vì những lý do gì?
Băng keo công nghiệp hỏng vì bốn lý do chính: nhiệt độ vượt dải làm việc, tia cực tím, dầu trên bề mặt, và lưu kho quá lâu. Lý do thứ tư ít được nghĩ tới nhất.
Băng keo có hạn dùng. Cuộn để hai năm trong kho nóng mất tack rõ rệt, và lỗi chỉ lộ ra khi hàng đã rời nhà máy. Mua lô lớn cho rẻ với nhóm hàng này thường lỗ vì hạn dùng.
Xưởng may dùng nhóm băng keo và nhãn khác hẳn xưởng cơ khí, và danh mục riêng của ngành nằm ở bài vật tư tiêu hao nhà máy dệt may.
Cần hỏi nhà cung cấp băng keo công nghiệp những gì trước khi đặt hàng?
Trước khi đặt hàng, hỏi đủ bốn câu: loại keo là gì, dải nhiệt độ làm việc và nhiệt độ dán tối thiểu, độ bám trên thép và trên PP, và hạn dùng còn lại của lô sắp giao. Bốn câu này tách mã băng keo công nghiệp hợp ứng dụng khỏi mã chỉ hợp giá.
Băng keo là nhóm hàng mà mẫu thử trong phòng họp gần như không nói lên điều gì. Bám tốt lúc dán không đảm bảo còn bám sau ba ngày trong container nóng, và keo acrylic thì phải chờ 24 giờ mới đạt độ bám thật. Chúng tôi khuyên thử trên đúng bề mặt, đúng nhiệt độ, và đọc kết quả sau ba ngày. Nhà máy nào cần chốt mã trong buổi họp thì nên giữ mã cũ và dời quyết định.
Bốn loại băng keo mua từ bốn nơi tạo ra bốn bộ chứng từ cho một khâu đóng gói, và cách gộp lại được mô tả ở trang gom mọi nhà cung cấp về một mối.
BAMBUMRO là nhà phân phối vật tư MRO tại khu vực Đông Nam Bộ – Việt Nam, đại lý chính thức của Osborn và Loctite, phục vụ các nhà máy FDI trong ngành dệt may, cơ khí chính xác và điện tử.
Bước tiếp theo
BAMBUMRO giao băng keo, màng PE và vật tư đóng gói cùng các nhóm vật tư gián tiếp khác qua một đầu mối, một công nợ. Nếu anh/chị muốn có con số xuất phát, chúng tôi dựng cùng kho và tổ đóng gói bảng baseline 30 ngày, 5 chỉ số: số nhà cung cấp · số đơn mua mỗi tháng · số lần đặt khẩn trong 90 ngày · số giờ dừng chuyền do thiếu vật tư · giá trị tồn kho không luân chuyển trên 90 ngày. Bảng có bản tải về để chuyển nội bộ. Một buổi 30 phút, không mất phí. → Tải bảng baseline hoặc đăng ký buổi rà soát tại bambumro.com/lien-he/ · One-stop. One Supplier. Zero Interruption.
Câu hỏi thường gặp
Vì sao băng keo dán rất chắc trên thép nhưng bong trên khay nhựa?
Vì năng lượng bề mặt khác nhau. Thép có năng lượng bề mặt cao nên keo thấm ướt toàn bộ diện tích. Polypropylene có năng lượng bề mặt thấp, keo co lại. Cách xử lý là dùng loại keo thiết kế riêng cho bề mặt năng lượng thấp, hoặc xử lý bề mặt trước khi dán, không phải tăng độ dày băng.
Keo acrylic và keo cao su nên chọn loại nào cho dán thùng carton?
Keo cao su nóng chảy bám ngay và rẻ, hợp với thùng xuất trong ngày và kho mát. Keo acrylic bám tăng dần, chịu nhiệt và chịu tia cực tím tốt hơn, hợp với hàng lưu kho lâu hoặc đi container qua vùng nóng. Nếu thùng bung mí sau vài ngày trong container, đó thường là dấu hiệu nên đổi sang keo acrylic.
Băng keo công nghiệp có hạn sử dụng không?
Có. Lớp keo mất dung môi và mất tính dẻo theo thời gian, nhanh hơn nhiều nếu kho nóng và ẩm. Cuộn quá hạn vẫn dán được nhưng độ bám thật thấp hơn số công bố. Mua lô lớn cho rẻ với nhóm hàng này thường lỗ, vì phần tiết kiệm nhỏ hơn phần hỏng do lưu kho.
Lau bề mặt bằng gì trước khi dán?
Cồn isopropyl là lựa chọn phổ thông cho kim loại và nhựa cứng; để bay hơi hết rồi mới dán. Không dùng xăng thơm hoặc dung môi mạnh trên nhựa vì có thể làm mờ và làm giòn bề mặt. Với chi tiết mới còn dầu bảo quản, phải tẩy dầu trước, vì màng dầu mỏng cũng đủ làm hỏng mối dán.