

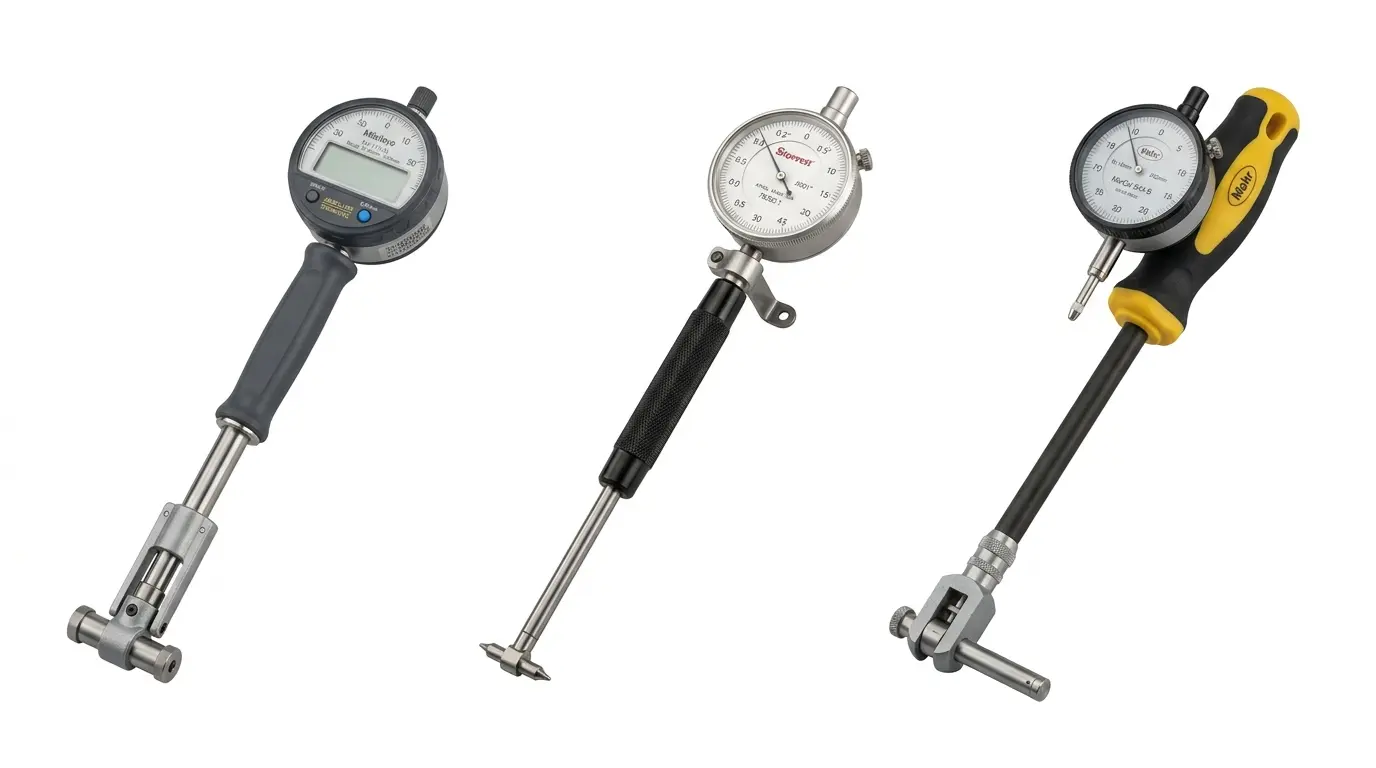
Đồng hồ đo lỗ
Liên Hệ
Đồng hồ đo lỗ (bore gauge) dùng đo đường kính trong lỗ sâu, xi lanh, bạc đạn bằng đầu đo tiếp xúc gắn đồng hồ so hoặc đầu đo điện tử, dải đo theo bộ đầu đo thay thế từ 6mm đến 450mm.
Báo giá ngay chỉ cần để lại số điện thoại!
Thông Tin Sản Phẩm
Mô tả
Đồng hồ đo lỗ (bore gauge) là dụng cụ chuyên đo đường kính trong của lỗ sâu, xi lanh và ổ bạc đạn — những vị trí panme và thước cặp thông thường không thể tiếp cận chính xác. BAMBUMRO cung cấp bộ đầu đo lỗ gắn đồng hồ so cơ khí hoặc đầu đo điện tử, dải đo theo bộ đầu thay thế phổ biến từ khoảng 6mm đến 450mm tùy nhà sản xuất, độ chính xác 0,01mm. Hàng chính hãng có kèm dưỡng chuẩn để hiệu chỉnh trước khi đo, giao nhanh cho khu công nghiệp phía Nam.
Đầu đo lỗ là gì? Cấu tạo và nguyên lý làm việc
Đầu đo lỗ gồm thân dẫn hướng chứa hai hoặc ba điểm tiếp xúc hình cầu/nêm bung ra ép sát thành lỗ, chuyển động này truyền lên đồng hồ so hoặc đầu đo điện tử gắn phía trên để đọc độ lệch. Trước khi đo phải hiệu chỉnh đồng hồ so về 0 bằng dưỡng chuẩn hoặc panme đúng đường kính danh nghĩa.
Điểm khác biệt cần lưu ý khi chọn mua là số điểm tiếp xúc và dải đo của từng đầu đo. Loại hai điểm tiếp xúc phù hợp đo lỗ trụ tròn thông thường như xi lanh, ổ bạc. Loại ba điểm tiếp xúc (three-point bore gauge) tự định tâm tốt hơn, phát hiện được cả độ ô van của lỗ, phù hợp kiểm tra chất lượng đòi hỏi cao hơn.
Thông số kỹ thuật và quy cách cung cấp
| Tiêu chuẩn | JIS B7515 (đầu đo lỗ có đồng hồ so); tham chiếu ISO 463 cho phần đồng hồ so |
|---|---|
| Dải đo | Theo bộ đầu đo thay thế, phổ biến 6–10mm, 10–18mm, 18–35mm, 35–60mm… tới 450mm |
| Độ phân giải đồng hồ so đi kèm | 0,01mm (cơ khí); 0,001–0,01mm (điện tử tùy model) |
| Số điểm tiếp xúc | 2 điểm (phổ thông) hoặc 3 điểm (three-point, tự định tâm) |
| Chiều sâu đo tối đa | Theo chiều dài cần đo, tham khảo catalogue nhà sản xuất theo model |
| Vật liệu điểm tiếp xúc | Thép hợp kim tôi cứng hoặc hợp kim cứng chống mài mòn |
| Phụ kiện đi kèm | Dưỡng chuẩn (setting ring) hoặc dùng panme để hiệu chỉnh 0 |
| Thương hiệu phân phối | Mitutoyo, Starrett, Mahr — kèm các nguồn OEM tương đương theo đúng tiêu chuẩn và quy cách yêu cầu |
| Chứng từ | Giấy chứng nhận hiệu chuẩn theo yêu cầu, CO/CQ |
| Quy cách đóng gói | Hộp gỗ theo bộ đầu đo kèm đồng hồ so, đóng gói chống va đập |
Tiêu chuẩn tham chiếu
- JIS B7515 – Đầu đo lỗ có đồng hồ so (cylinder gauges / bore gauges)
- ISO 463 – Geometrical product specifications (GPS) – Dial gauges, áp dụng cho phần đồng hồ so đi kèm
- ISO 1 – Điều kiện nhiệt độ chuẩn 20°C khi đo và hiệu chuẩn kích thước
- Hiệu chuẩn bằng dưỡng chuẩn (setting ring) hoặc panme theo quy trình nhà sản xuất
Ứng dụng trong nhà máy FDI
- Ô tô & xe máy: đo đường kính xi lanh động cơ, lỗ lắp bạc đạn trong sửa chữa, sản xuất phụ tùng.
- Cơ khí chính xác & CNC: kiểm tra đường kính lỗ khoan, doa sâu sau gia công trước khi lắp trục.
- Khuôn mẫu & ép nhựa: kiểm tra đường kính bạc dẫn hướng, lỗ ti lói trong bộ khuôn.
- Kết cấu nhà xưởng: đo đường kính lỗ lắp bu lông neo, lỗ định vị kết cấu thép lớn.
- Bao bì & in ấn: kiểm tra đường kính lỗ trục cuốn, ổ đỡ trục lô in trước khi lắp ráp.
Tiêu chí chọn đúng ngay từ lần đặt hàng đầu tiên
- Luôn hiệu chỉnh về 0 bằng dưỡng chuẩn trước mỗi lần đo. Đầu đo lỗ không tự có điểm 0 tuyệt đối như panme, phải dựa vào dưỡng chuẩn hoặc panme đúng đường kính danh nghĩa để căn chỉnh. Bỏ qua bước này là nguyên nhân sai số phổ biến nhất khi dùng dụng cụ này.
- Chọn đúng bộ đầu đo theo đường kính lỗ thực tế. Mỗi đầu đo chỉ hoạt động tốt trong một dải hẹp quanh đường kính danh nghĩa, dùng sai bộ khiến điểm tiếp xúc không ép đủ lực hoặc quá căng. Đo thử đường kính gần đúng trước khi chọn đầu đo phù hợp.
- Giữ đầu đo vuông góc với trục lỗ khi đọc số. Nghiêng đầu đo dù chỉ vài độ khi đưa vào lỗ sẽ cho kết quả lớn hơn đường kính thực, đây là lỗi thường gặp với người mới dùng. Lắc nhẹ đầu đo quanh trục để tìm điểm đọc số nhỏ nhất (điểm vuông góc thật).
- Đo tại nhiều vị trí và nhiều mặt cắt trên cùng một lỗ. Lỗ có thể ô van hoặc côn theo chiều sâu nên chỉ đo một điểm dễ bỏ sót lỗi hình học. Đo tối thiểu hai mặt cắt vuông góc nhau tại vài độ sâu khác nhau để đánh giá đầy đủ.
- Vệ sinh điểm tiếp xúc trước khi đo lỗ có dầu, phoi. Dầu bôi trơn hoặc phoi kim loại bám trên điểm tiếp xúc làm tăng đường kính đọc được một cách giả tạo. Lau sạch cả đầu đo và bề mặt lỗ trước khi đưa vào đo kiểm chính thức.
Vì sao nhà máy FDI chọn BAMBUMRO
Xi lanh động cơ đo sai đường kính vài micron cũng đủ khiến piston lắp vào bị bó kẹt hoặc rò dầu. Đó là lý do các nhà máy FDI phía Nam gom danh mục này về một đầu mối.
- One Source. Toàn bộ danh mục MRO về một hợp đồng, một hóa đơn, một báo cáo — thay cho hàng chục đơn hàng giá trị thấp mỗi tháng.
- VMI Digital. Đặt ngưỡng min–max theo mức tiêu thụ thật của nhà máy và bổ sung trước khi hết, không phải đặt hàng khẩn giữa ca.
- Zero Interruption. Hàng tiêu chuẩn sẵn kho TP.HCM, giao trong ngày cho VSIP, Sóng Thần, Amata, Long Thành, Nhơn Trạch, Long Hậu. Hỗ trợ song ngữ Việt – Hàn.
Câu hỏi thường gặp về đầu đo lỗ
Đầu đo lỗ khác đồng hồ so ở điểm nào?
Đồng hồ so chỉ là bộ phận hiển thị độ lệch, còn đầu đo lỗ là cơ cấu tiếp xúc mở rộng chuyên biệt để đo đường kính trong, thường lắp kèm một đồng hồ so phía trên để đọc số. Hai dụng cụ thường bán theo bộ đi cùng nhau.
Vì sao đường kính đo được lại cao hơn kích thước thật của lỗ?
Nguyên nhân phổ biến là nghiêng đầu đo khi đưa vào lỗ hoặc chưa hiệu chỉnh 0 đúng đường kính danh nghĩa bằng dưỡng chuẩn. Lắc nhẹ tìm điểm đọc nhỏ nhất và kiểm tra lại điểm 0 trước khi kết luận sai số dụng cụ.
Đầu đo lỗ có đo được lỗ côn hoặc lỗ bậc không?
Có thể đo tại từng mặt cắt riêng lẻ dọc theo chiều sâu để dựng lại biên dạng côn hoặc phát hiện lỗ bậc, nhưng cần chọn đầu đo đủ dài và đường kính phù hợp từng đoạn. Với lỗ quá phức tạp nên tham khảo thêm máy đo 3D.
BAMBUMRO có cung cấp đầu đo lỗ kèm chứng chỉ hiệu chuẩn không?
Có. BAMBUMRO cung cấp bộ đầu đo lỗ chính hãng Mitutoyo, Starrett, Mahr kèm CO/CQ, hỗ trợ đặt dịch vụ hiệu chuẩn có chứng chỉ khi nhà máy cần hồ sơ đo lường cho audit.
Báo giá và đặt hàng
Gửi danh mục quy cách hoặc bản vẽ để nhận báo giá trong vòng 4 giờ làm việc. Hotline 0902 506 009 (tiếng Việt) · 09.3465.1000 (tiếng Hàn) · Email info@bambumro.com. Chưa rõ quy cách? Để lại số điện thoại ở form phía trên để kỹ thuật gọi lại tư vấn chọn đúng cỡ.
Sản phẩm tương tự
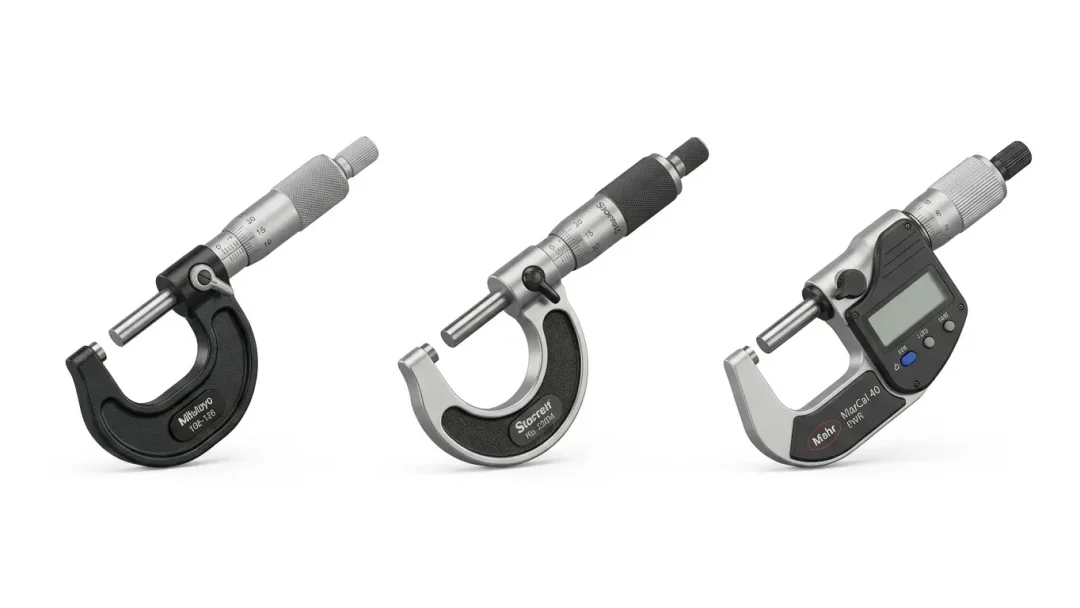
Panme đo ngoài dùng đo đường kính, chiều dày chi tiết với độ chính xác cao hơn thước cặp, phổ biến các dải 0–25mm, 25–50mm, 50–75mm... Có bản cơ khí (vành số) và điện tử (digital), độ phân giải tới 0,001mm.
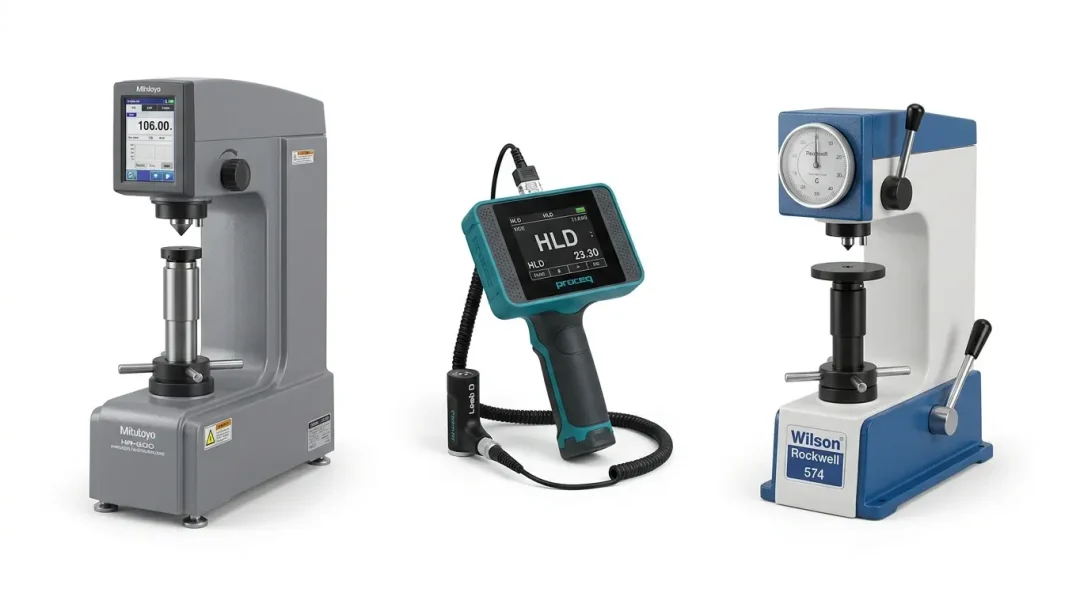
Máy đo độ cứng kim loại theo thang Rockwell, Brinell hoặc dạng cầm tay Leeb, dùng kiểm tra vật liệu đầu vào và chi tiết sau nhiệt luyện. Đi kèm khối chuẩn và hỗ trợ hiệu chuẩn định kỳ cho hồ sơ QC nhà máy.
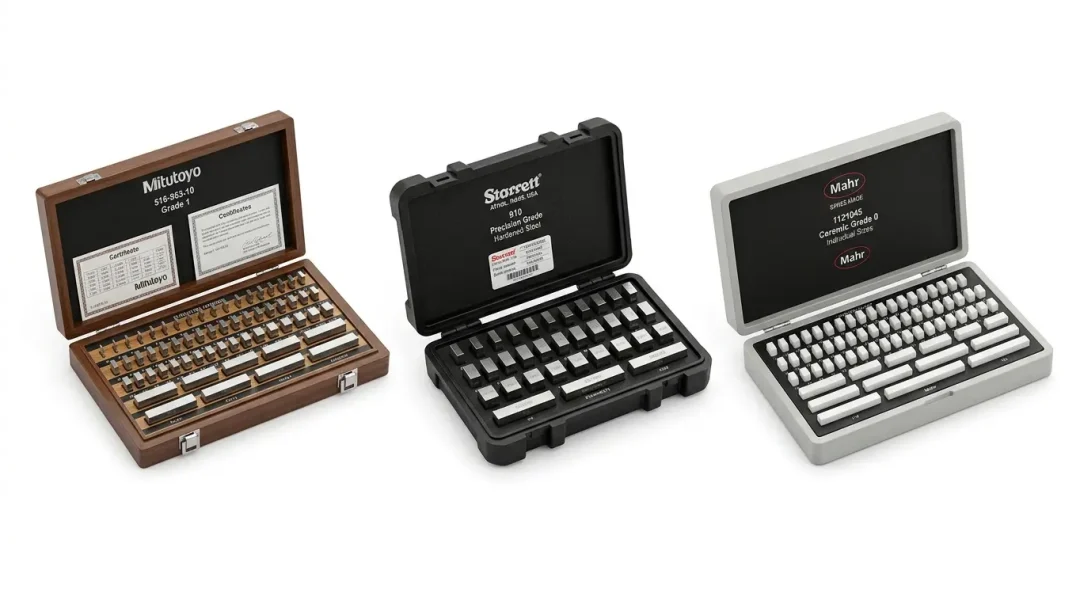
Bộ gauge block (căn mẫu) là chuẩn đo chiều dài dùng để hiệu chuẩn thước cặp, panme và các thiết bị đo kích thước khác tại phòng QC. Có các cấp chính xác khác nhau, chất liệu thép hợp kim hoặc ceramic tùy nhu cầu sử dụng.
Nhiệt kế hồng ngoại (súng đo nhiệt độ) đo nhiệt độ bề mặt từ xa không cần tiếp xúc, dùng kiểm tra tủ điện, động cơ, đường ống nóng. Có tia laser định vị điểm đo và tỉ lệ khoảng cách:điểm đo (D:S) khác nhau tùy model.
Thước đo góc vạn năng (bevel protractor) dùng đo góc nghiêng, góc vát chi tiết cơ khí, có bản cơ khí đọc vernier góc và bản điện tử hiển thị số, dải đo phổ biến 0–360 độ.
Thước đo chiều cao dùng trên bàn máp để đo chiều cao chi tiết và vạch dấu chính xác, có bản vernier cơ khí và điện tử, dải đo phổ biến 0–300mm, 0–600mm, thường đi kèm mũi vạch dấu (scriber).
Máy đo chiều dày vật liệu dạng đồng hồ cơ khí tiếp xúc trực tiếp hoặc máy đo siêu âm không phá hủy, dùng đo tấm kim loại, ống, vỏ bồn bể và lớp sơn phủ. Phù hợp kiểm tra chất lượng vật liệu đầu vào và giám sát ăn mòn.
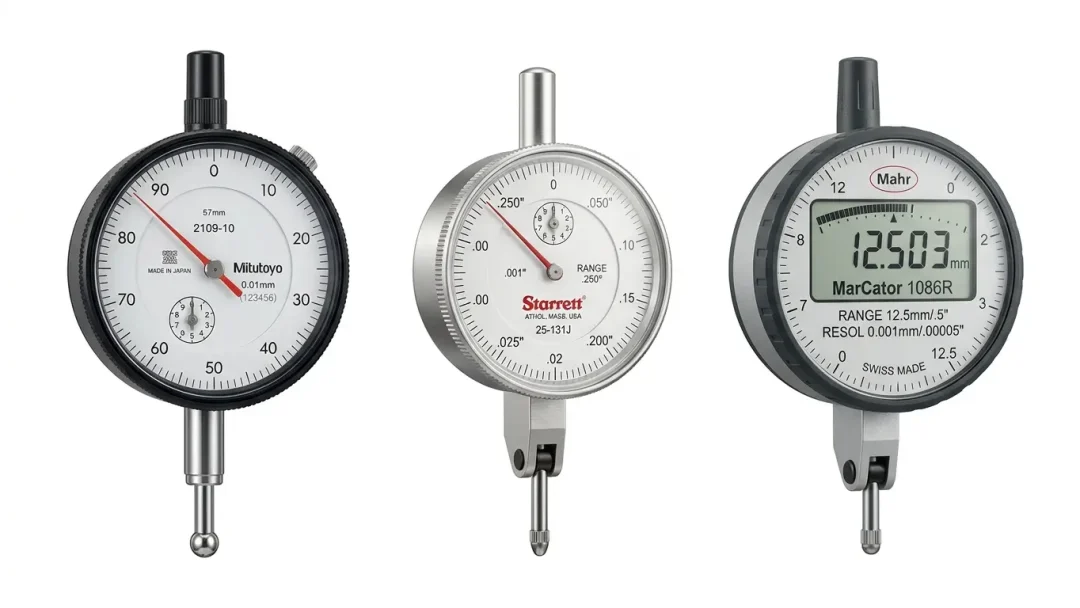
Đồng hồ so dùng đo độ lệch, độ đảo, độ song song bằng kim quay trên mặt số hoặc màn hình điện tử. Có loại chân thẳng (plunger) và chân gập (lever), hành trình phổ biến 0–10mm, độ chia 0,01mm, thường đi kèm đế từ khi lắp máy.
Sản phẩm mới
-
 Giấy kraft
Liên Hệ
-
Dụng Cụ Siết Đai
Liên Hệ
-
Đai nẹp thùng nhựa
Liên Hệ
-
Khăn lau công nghiệp
Liên Hệ
-
Tủ sạc pin xe nâng
Liên Hệ
-
Xe đẩy hàng 2 tầng
Liên Hệ
-
Hệ thống WMS kho
Liên Hệ
-
Kệ nâng tự động AS-RS
Liên Hệ
Bài viết mới nhất
Rủi ro có quá nhiều nhà cung cấp và rủi ro khi có quá ít
Rủi ro có quá nhiều nhà cùn cấp là chủ đề mọi tài liệu mua...
Một nhà máy điện tử tại Đồng Nai: kỳ audit của công ty mẹ và bài toán báo cáo chi tiêu
Bối cảnh nhà máy Một nhà máy điện tử tại Đồng Nai, lắp ráp cụm...
Một nhà máy dệt may tại Bình Dương: từ một ca dừng vì hết màng PE tới bảng chu kỳ tiêu hao
Bối cảnh nhà máy Một nhà máy dệt may tại Bình Dương, gia công theo...
Điểm đặt hàng lại là gì? Cách tính re-order point cho vật tư tiêu hao
Khi một mã vạch tư hết hàng giữa ca, câu hỏi trong cuộc họp đó...
Rủi ro hóa đơn đầu vào không hợp lệ khi mua từ nhiều nhà cung cấp
Khi một hóa đơn đầu vào bị loại, phản xạ đầu tiên trong phòng kế...
KPI cost saving phòng mua hàng: cách đạt và cách chứng minh
Chỉ tiêu tiết kiệm năm nay cao hơn năm ngoái vài phần trăm, việc này...
Chi phí ẩn khi dừng máy sản xuất: cách tính tổn thất bằng dữ liệu nhà máy đã có
Khi Ban Giám đốc hỏi một giờ dừng chuyền đáng bao nhiêu tiền, câu trả...
Đo baseline 30 ngày: cách kiểm chứng con số tiết kiệm trước khi cam kết bất cứ điều gì
Mọi đối tác cung ứng đều đưa ra một con số tiết kiệm, và không...


