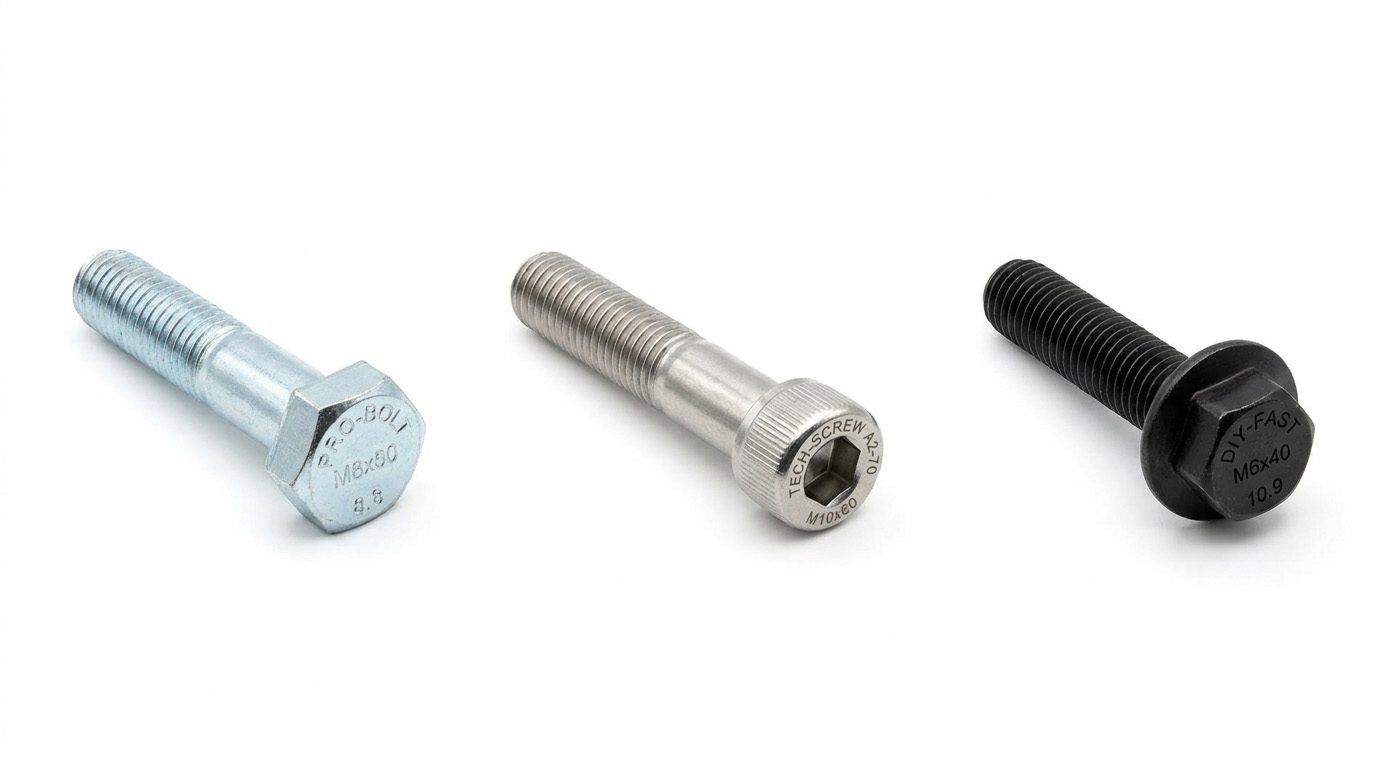
Bulông máy
Liên Hệ
Bulông máy đầu lục giác chìm theo DIN 912 (ISO 4762), dải M3–M24, cấp bền 8.8, 10.9, 12.9 và inox A2/A4. Có sẵn các biến thể đầu dù DIN 7380, đầu trụ thấp DIN 7984 và đầu trụ rãnh bằng DIN 84.
Báo giá ngay chỉ cần để lại số điện thoại!
Thông Tin Sản Phẩm
Mô tả
Bulông máy là loại vít ren mét siết trực tiếp vào lỗ ren gia công sẵn trên thân máy, phổ biến nhất dưới dạng vít lục giác chìm đầu trụ DIN 912 tương đương ISO 4762. Đây là chi tiết liên kết chiếm tỉ trọng lớn nhất bên trong cụm máy CNC, hộp giảm tốc, khuôn, đồ gá và thiết bị tự động hóa. BAMBUMRO cung cấp dải M3–M24, chiều dài 5–200 mm, cấp bền 8.8, 10.9, 12.9 cùng phiên bản inox A2-70 và A4-80, kèm các biến thể đầu dù, đầu trụ thấp và đầu chìm côn, có sẵn kho TP.HCM.
Bulông máy là gì? Cấu tạo và nguyên lý làm việc
Bulông máy dùng ren mét chính xác, dung sai ren thường 6g, để ăn khớp với lỗ ren taro trên thân máy hoặc với đai ốc. Đầu vít có lỗ lục giác trong, siết bằng chìa Allen hoặc khẩu lục giác. Nhờ truyền mô-men qua sáu mặt bên trong lỗ, vít đạt lực siết cao trong không gian hẹp mà đầu vít vẫn nhỏ gọn.
Khác biệt lớn nhất so với bu lông lục giác đầu ngoài là đầu vít nằm chìm trong hốc khoét (counterbore), không nhô ra khỏi bề mặt chi tiết. Nhờ vậy cụm máy không bị vướng khi có bộ phận chuyển động chạy sát qua, và bề mặt gá phẳng để đặt chi tiết tiếp theo. Kích thước hốc khoét tra theo DIN 974, không được tự khoan ước lượng.
Thông số kỹ thuật và quy cách cung cấp
| Tiêu chuẩn | DIN 912 / ISO 4762 (đầu trụ lục giác chìm); DIN 7380 / ISO 7380 (đầu dù); DIN 7984 (đầu trụ thấp); DIN 84 / ISO 1207 (đầu trụ rãnh bằng); DIN 7991 / ISO 10642 (đầu chìm côn) |
|---|---|
| Đường kính ren | M3 – M24 (M3, M4, M5, M6, M8, M10, M12, M16, M20, M24); ren thô tiêu chuẩn, ren mịn đặt hàng |
| Chiều dài | 5 – 200 mm; cỡ nhỏ bước nhảy 2–5 mm, cỡ lớn 5–10 mm |
| Cấp bền thép | 8.8, 10.9 và 12.9 — cấp 12.9 là mặc định của nhiều nhà sản xuất DIN 912 |
| Vật liệu inox | A2-70 (inox 304), A4-80 (inox 316) cho khu ẩm, hóa chất, thực phẩm |
| Cỡ lục giác chìm | M4: 3 mm · M5: 4 mm · M6: 5 mm · M8: 6 mm · M10: 8 mm · M12: 10 mm · M16: 14 mm |
| Lớp phủ bề mặt | Nhuộm đen phosphate (phổ biến cho cấp 12.9), mạ kẽm điện phân, mạ kẽm đen, Dacromet |
| Thương hiệu phân phối | Bossard, Würth, LISI, Häfele — kèm các nguồn OEM tương đương theo đúng tiêu chuẩn và quy cách yêu cầu |
| Chứng từ | CO, CQ theo lô; báo cáo độ cứng và thử kéo khi cần hồ sơ audit |
| Quy cách đóng gói | Hộp 100/200/500 con theo từng chiều dài; đóng bộ theo cụm lắp ráp hoặc BOM của khách |
Tiêu chuẩn tham chiếu
- DIN 912 / ISO 4762 – Vít đầu trụ lục giác chìm, loại chủ đạo trong cụm máy
- DIN 7380 / ISO 7380 – Vít đầu dù lục giác chìm, đầu tròn thấp, dùng khi cần bề mặt ít gờ sắc
- DIN 7984 – Vít đầu trụ thấp, chiều cao đầu giảm khoảng một nửa, dùng khi hốc khoét nông
- DIN 974 – Kích thước hốc khoét và lỗ thông cho vít đầu trụ lục giác chìm
Ứng dụng trong nhà máy FDI
- Cơ khí chính xác: ghép thân máy CNC, bàn máy, mặt bích trục và hộp giảm tốc — vị trí đòi hỏi lực siết cao và bề mặt lắp phẳng, không gờ.
- Khuôn mẫu & đồ gá: bắt tấm khuôn, tấm đẩy, khối định vị; dùng cấp 12.9 vì mối ghép chịu va đập lặp lại theo mỗi nhịp ép.
- Tự động hóa & robot: lắp tay gắp, ray trượt tuyến tính, bracket cảm biến trên nhôm định hình — nơi đầu vít không được vướng hành trình.
- Điện tử & SMT: vít M3–M5 inox A2 bắt vỏ tủ điều khiển, khung băng tải, giá camera kiểm tra AOI.
- Thực phẩm & dược: dùng DIN 7380 đầu dù inox A4 cho thiết bị cần bề mặt dễ vệ sinh, hạn chế góc chết bám bẩn.
Tiêu chí chọn đúng ngay từ lần đặt hàng đầu tiên
- Không lẫn chìa lục giác hệ inch với hệ mét. Chìa 5/32 inch lọt lỏng vào lỗ 4 mm và ngược lại. Siết bằng chìa sai hệ sẽ tròn lỗ ngay lần đầu, và một con vít tròn đầu nằm chìm trong hốc khoét thường phải khoan phá mới lấy ra được.
- Thay chìa Allen mòn trước khi đổ lỗi vít. Đầu chìa bị vê tròn cạnh làm giảm diện tích tiếp xúc và phá lỗ vít. Với cụm siết mô-men cao, nên dùng khẩu lục giác thay cho chìa chữ L và thay đầu khẩu theo định kỳ.
- Chọn cấp bền theo tải, không mặc định 12.9. Cấp 12.9 cứng và chịu tải tốt nhưng giòn, nhạy với ăn mòn ứng suất và không nên dùng ở môi trường ẩm hoặc có hóa chất. Nhiều cụm chỉ cần 8.8 hoặc 10.9 là đủ dự phòng.
- Kiểm tra chiều sâu ăn ren trong lỗ taro. Với chi tiết thép, chiều dài ăn ren nên tối thiểu bằng một lần đường kính; với nhôm nên 1,5–2 lần. Ăn ren quá nông sẽ tuột ren lỗ taro trước khi vít đứt, và lỗ taro hỏng phải phục hồi bằng ren xoắn.
- Đối chiếu hốc khoét theo DIN 974. Nếu lỗ khoét quá nông, đầu vít nhô lên gây vướng; quá rộng thì đầu vít không tì đủ diện tích và gây biến dạng cục bộ khi siết. Hãy tra bảng thay vì khoan theo cảm tính tại xưởng.
Vì sao nhà máy FDI chọn BAMBUMRO
Trong cụm máy chính xác, chọn sai một cỡ vít chìm là phải tháo cả cụm chứ không chỉ thay một con. Đó là lý do các nhà máy FDI phía Nam gom danh mục này về một đầu mối.
- One Source. Toàn bộ danh mục MRO về một hợp đồng, một hóa đơn, một báo cáo — thay cho hàng chục đơn hàng giá trị thấp mỗi tháng.
- VMI Digital. Đặt ngưỡng min–max theo mức tiêu thụ thật của nhà máy và bổ sung trước khi hết, không phải đặt hàng khẩn giữa ca.
- Zero Interruption. Hàng tiêu chuẩn sẵn kho TP.HCM, giao trong ngày cho VSIP, Sóng Thần, Amata, Long Thành, Nhơn Trạch, Long Hậu. Hỗ trợ song ngữ Việt – Hàn.
Câu hỏi thường gặp về bulông máy
Bulông máy DIN 912 có gì khác bu lông lục giác đầu ngoài?
DIN 912 có lỗ lục giác trong và đầu trụ nằm chìm trong hốc khoét, siết bằng chìa Allen, phù hợp bên trong cụm máy chật. Bu lông đầu ngoài siết bằng cờ lê hoặc khẩu, đầu nhô ra ngoài, thường dùng cho kết cấu và mặt bích.
Vít lục giác chìm bị tròn đầu thì xử lý thế nào?
Thử đóng nhẹ một chìa lớn hơn nửa cỡ vào lỗ để tăng bám, hoặc dùng mũi khoan ngược. Nếu không được thì khoan bỏ đầu vít rồi rút phần thân bằng bộ trích vít. Quan trọng hơn là thay chìa mòn để không lặp lại.
DIN 7984 đầu thấp dùng khi nào?
Khi chiều dày tấm không đủ để khoét hốc sâu chuẩn DIN 974, hoặc khi khoảng hở giữa hai chi tiết chuyển động quá nhỏ. Lưu ý đầu thấp có lỗ lục giác nhỏ hơn nên mô-men siết cho phép thấp hơn DIN 912 cùng cỡ.
BAMBUMRO có gom đủ chiều dài lẻ theo bản vẽ máy không?
Có. Với cụm lắp ráp cần nhiều chiều dài trong cùng một cỡ ren, chúng tôi gom theo BOM và giao thành bộ đã phân ô, kèm CO/CQ theo lô để hồ sơ chất lượng của nhà máy khớp với từng lần nhập.
Báo giá và đặt hàng
Gửi danh mục quy cách hoặc bản vẽ để nhận báo giá trong vòng 4 giờ làm việc. Hotline 0902 506 009 (tiếng Việt) · 09.3465.1000 (tiếng Hàn) · Email info@bambumro.com. Chưa rõ quy cách? Để lại số điện thoại ở form phía trên để kỹ thuật gọi lại tư vấn chọn đúng cỡ.
Sản phẩm tương tự
Thanh ti ren toàn phần DIN 975 ren suốt chiều dài, tiêu chuẩn 1 mét, có sẵn 2 mét và 3 mét, cỡ M6–M30. Cấp bền 4.6/4.8/8.8, inox A2/A4, mạ kẽm điện phân cho trong nhà và nhúng nóng cho khu ẩm, ngoài trời.
Bu lông nền móng dạng chữ J, chữ L và chữ I có bản đế, đường kính M12–M64, chiều dài tới 1.500 mm, vật liệu CT3, SS400, thép cấp bền 8.8 và inox A2/A4. Gia công theo bản vẽ móng, mạ kẽm nhúng nóng cho vị trí ngoài trời.
Bộ phân loại fasteners gồm hộp hoặc tủ chia ngăn kèm bu lông, đai ốc, vòng đệm và vít nhiều cỡ đã dán nhãn sẵn, đặt tại điểm sử dụng trong xưởng. BAMBUMRO cấu hình theo danh mục cỡ thực tế của từng nhà máy và bổ sung định kỳ theo mức min-max.
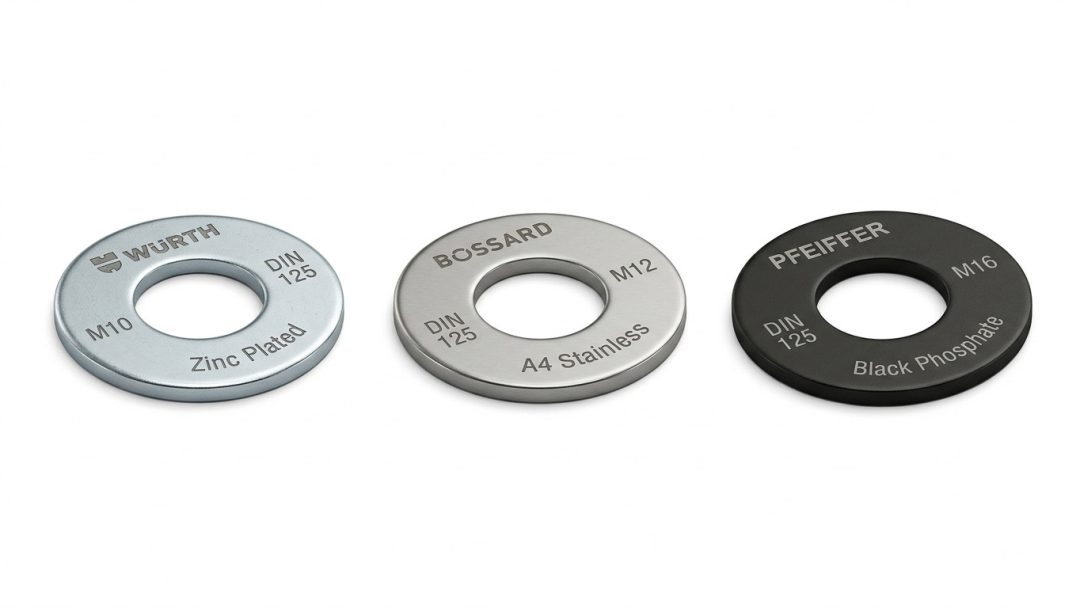
Vòng đệm phẳng tiêu chuẩn DIN 125A không vát mép và DIN 125B vát mép, tương đương ISO 7089/7090, cỡ M3–M36. Có sẵn bản rộng DIN 9021, bản nhỏ DIN 433, chất liệu thép mạ kẽm, inox A2-70 và A4-80.
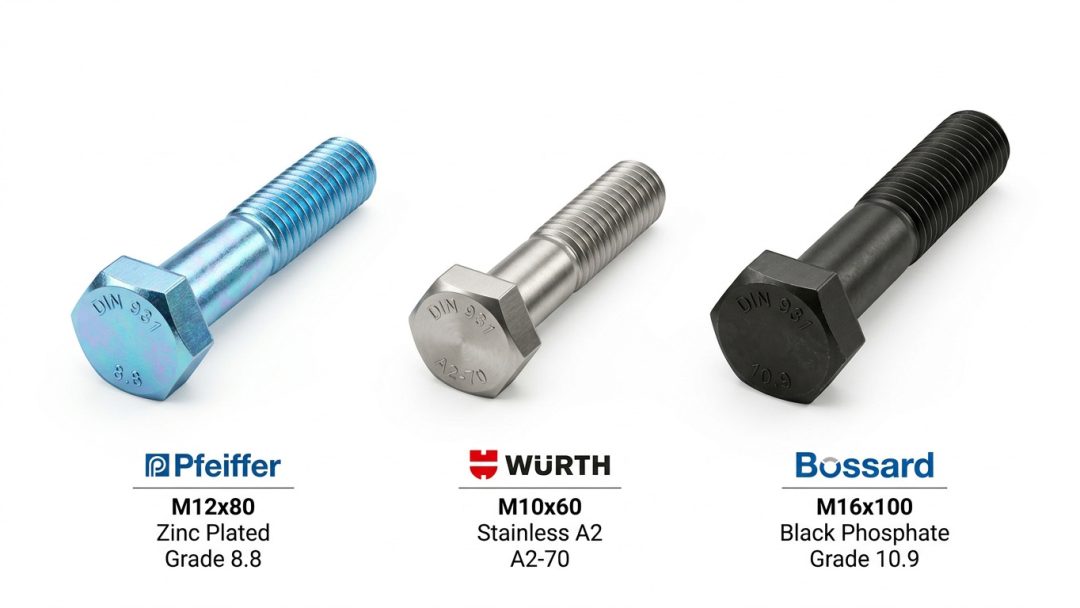
Bu lông lục giác ngoài tiêu chuẩn DIN 931 (ren lửng) và DIN 933 (ren suốt), dải M5–M36, cấp bền 4.8 đến 12.9, thép mạ kẽm hoặc inox A2/A4. Cung cấp theo lô sản xuất, có CO/CQ cho nhà máy FDI.
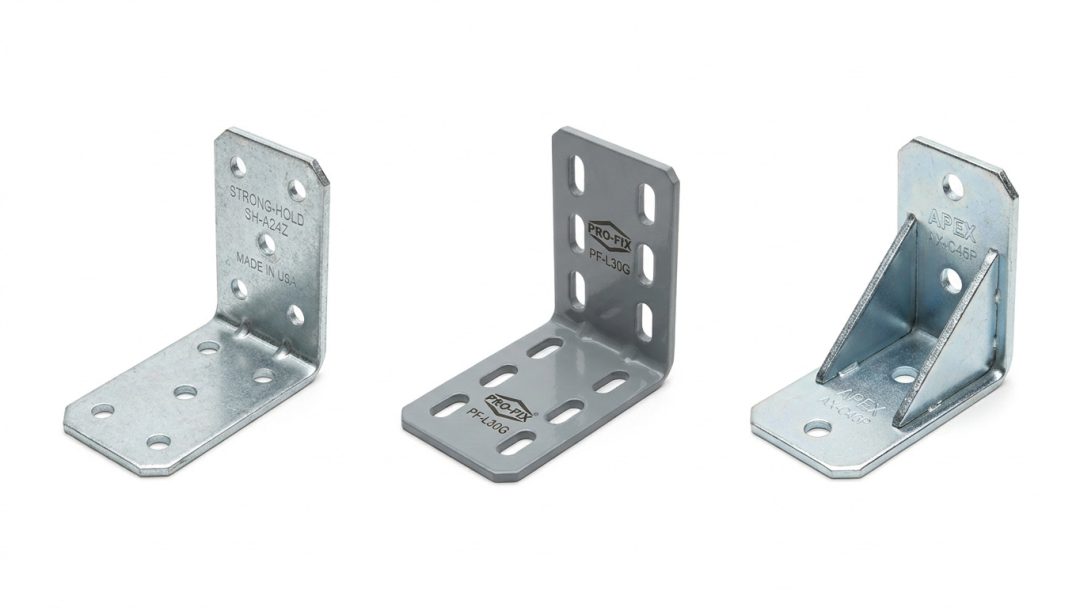
Mã lắp ghép bracket gồm ke góc vuông 90 độ, ke có gân tăng cứng gusset, ke chữ L dài, ke chữ T và bản mã phẳng, độ dày 2–5 mm. Thép mạ kẽm điện phân, mạ nhúng nóng hoặc inox 304, lỗ tròn và lỗ oval.
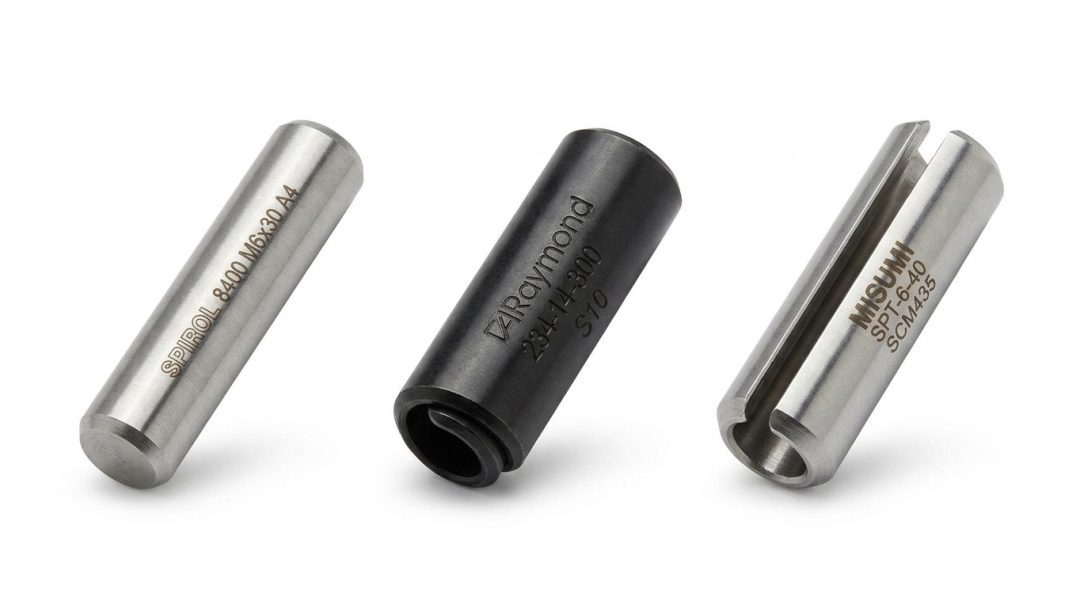
Chốt định vị theo ISO 2338, ISO 8734 / DIN 6325, chốt lò xo DIN 1481, chốt có gân DIN 1473, chốt chẻ DIN 94 và chốt côn DIN 1B. Đường kính 1,5–25 mm, dung sai m6 hoặc h8, thép tôi 58–62 HRC và inox.
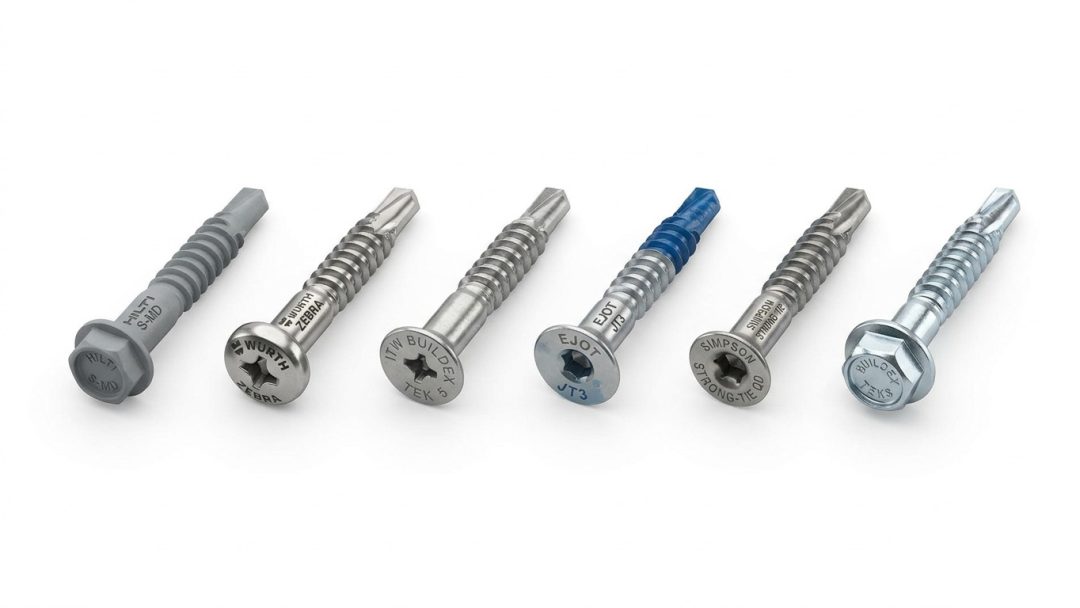
Vít tự khoan DIN 7504 đầu lục giác, đầu chìm và đầu dù, điểm khoan #1 đến #5, cỡ thông dụng 4.2x13, 4.8x19, 5.5x25, 6.3x38. Có loại kèm gioăng EPDM cho tôn mái và loại bi-metal chống gỉ ngoài trời.
Sản phẩm mới
-
 Giấy kraft
Liên Hệ
-
Dụng Cụ Siết Đai
Liên Hệ
-
Đai nẹp thùng nhựa
Liên Hệ
-
Khăn lau công nghiệp
Liên Hệ
-
Tủ sạc pin xe nâng
Liên Hệ
-
Xe đẩy hàng 2 tầng
Liên Hệ
-
Hệ thống WMS kho
Liên Hệ
-
Kệ nâng tự động AS-RS
Liên Hệ
Bài viết mới nhất
Băng keo công nghiệp: bề mặt quyết định loại keo, không phải độ dày băng
Băng keo công nghiệp chọn theo năng lượng bề mặt của vật liệu cần dán....
Nút tai chống ồn: tính mức còn lại tại tai, không chọn theo số SNR lớn nhất
Nút tai chống ồn chọn theo mức ồn còn lại tại tai, không chọn theo...
Dự báo nhu cầu vật tư: chọn phương pháp theo nhóm hàng, không dùng một công thức cho tất cả
Dự báo nhu cầu vật tư bắt đầu từ việc chia nhóm theo dạng tiêu...
Vật tư cơ khí chính xác: chín nhóm tiêu hao quyết định giờ chạy máy
Vật tư cơ khí chính xác chia thành chín nhóm tiêu hao: dụng cụ cắt,...
Dầu bôi trơn công nghiệp: đọc cấp ISO VG trước khi đọc tên thương mại
Dầu bôi trơn công nghiệp phân cấp theo ISO 3448, ký hiệu ISO VG kèm...
Màng PE quấn pallet: tính chi phí trên mỗi pallet, không tính trên mỗi cuộn
Màng PE quấn pallet chọn theo khối lượng và hình dạng kiện hàng, không chọn...
Hóa chất tẩy rửa công nghiệp: chọn theo pH và loại vết bẩn, không chọn theo mùi
Hóa chất tẩy rửa công nghiệp chọn theo hai thứ: pH của dung dịch và...
Ngân sách vật tư gián tiếp 2027: Lập theo 6 nhóm chi, không lập theo một con số tổng
Ngân sách vật tư gián tiếp lập theo sáu nhóm chi chứ không theo một...